بريد إلكتروني: admin@yeeshine-tech.com هاتف: 13712868936- 86+

- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-24 المنشأ:محرر الموقع


يمثل إنتاج أجزاء معدنية متينة وعالية الجودة بسرعة وبتكلفة معقولة على نطاق واسع تحديًا كبيرًا للمصنعين المعاصرين. سواء زودنا قطاع السيارات بمكونات هيكل صلبة أو تجميع إلكترونيات استهلاكية حساسة، يظل الاتساق والسرعة غير قابلين للتفاوض. إذا تعثرت سلسلة التوريد على شريحة واحدة، يمكن أن تتوقف خطوط التجميع بأكملها، مما يكلف الشركات آلاف الدولارات في الدقيقة.
تظهر تقنية التشكيل على البارد كحل نهائي لمثل هذه الاختناقات في الإنتاج. في جوهرها، تقوم العملية الصناعية بتحويل الصفائح المعدنية المسطحة إلى أشكال محددة ثلاثية الأبعاد باستخدام مكابس ميكانيكية أو هيدروليكية متخصصة إلى جانب الأدوات المخصصة. ومن خلال الاستفادة من هذه التكنولوجيا، يمكن لمديري المصانع وفرق المشتريات تحقيق تفاوتات صارمة، وتقليل هدر المواد الخام، وتوسيع نطاق الإنتاج إلى ملايين الوحدات مع إمكانية تكرار موثوقة إحصائيًا.
لفهم قيمة حل التصنيع هذا بشكل كامل، يجب على المرء تحديد طبيعته الميكانيكية. على عكس الصب أو الحدادة، التي تتطلب تسخين السبائك إلى حالة منصهرة أو مرنة، فإن هذا إجراء تشكيل على البارد. إنه يغير هندسة الصفائح المعدنية في درجة حرارة الغرفة. تعتمد العملية على طاقة حركية وضغط هائلين، يتم تطبيقهما من خلال مكابس شديدة التحمل، لقطع المادة وثنيها وتمديدها إلى شكلها النهائي.
تمثل هذه العملية ركيزة متخصصة للغاية ضمن المجال الأوسع لتشكيل الصفائح المعدنية . في حين أن هذه الفئة الأوسع تشمل تقنيات مثل فرملة الضغط، والقطع بالليزر، والتشكيل الهيدروليكي، فإن طريقة الختم تميز نفسها من خلال اعتمادها على أدوات صلبة مخصصة ودورات عالية السرعة. بدلاً من أن يحرق الليزر ببطء ملفًا ثنائي الأبعاد، يمكن للصحافة أن تقوم في نفس الوقت بقص وتشكيل طبوغرافيات معقدة ثلاثية الأبعاد في جزء من الثانية.
وبالنظر إلى اتجاهات التصنيع الحالية، تشهد الصناعة تحولًا هائلاً مدفوعًا بازدهار السيارات الكهربائية وهندسة الطيران المتقدمة. دفعت تقلبات سلسلة التوريد العديد من الشركات المصنعة للمعدات الأصلية إلى توحيد قاعدة البائعين الخاصة بهم، وتفضيل شركاء الختم المتكاملين الذين يقدمون عمليات ثانوية قوية. تشير تحليلات السوق إلى الطلب المتزايد على معالجة السبائك خفيفة الوزن مثل الألومنيوم AL5052 والفولاذ فائق القوة. ونتيجة لذلك، تتبنى مرافق الضغط الحديثة بسرعة مكابس تعمل بمحرك مؤازر ومجهزة بأجهزة استشعار متصلة بالإنترنت. يتيح هذا التطور للمشغلين مراقبة الكسور الدقيقة وتدفق المواد في الوقت الفعلي. إنه يعكس تحركًا أوسع للصناعة نحو التصنيع الذكي القائم على البيانات بدلاً من الاعتماد فقط على القوة الميكانيكية الغاشمة.
يتيح تعدد استخدامات المعدات للمهندسين الاستفادة من مجموعة واسعة من المعادن، اعتمادًا على المتطلبات الميكانيكية للمكون النهائي.
| نوع المادة | الخصائص الرئيسية | التطبيقات الشائعة |
|---|---|---|
| الكربون الصلب | قوة شد عالية، فعالة من حيث التكلفة بشكل استثنائي، وقابلة للتشكيل للغاية. | الأجزاء الهيكلية للسيارات، وعلب الأجهزة، والأقواس الصناعية. |
| الفولاذ المقاوم للصدأ | مقاومة ممتازة للتآكل، متينة، وممتعة من الناحية الجمالية بدون طلاء. | الأدوات الطبية، معدات تجهيز الأغذية، السحابات الفضائية. |
| الألومنيوم | خفيف الوزن، ونسبة قوة عالية إلى الوزن، وغير مغناطيسي بشكل طبيعي. | المكونات الفضائية، العبوات الإلكترونية، ألواح بطاريات المركبات الكهربائية. |
| النحاس والنحاس | موصلية كهربائية وحرارية فائقة، قابلة للطرق للغاية. | الموصلات الكهربائية، إطارات الرصاص، مكونات السباكة. |
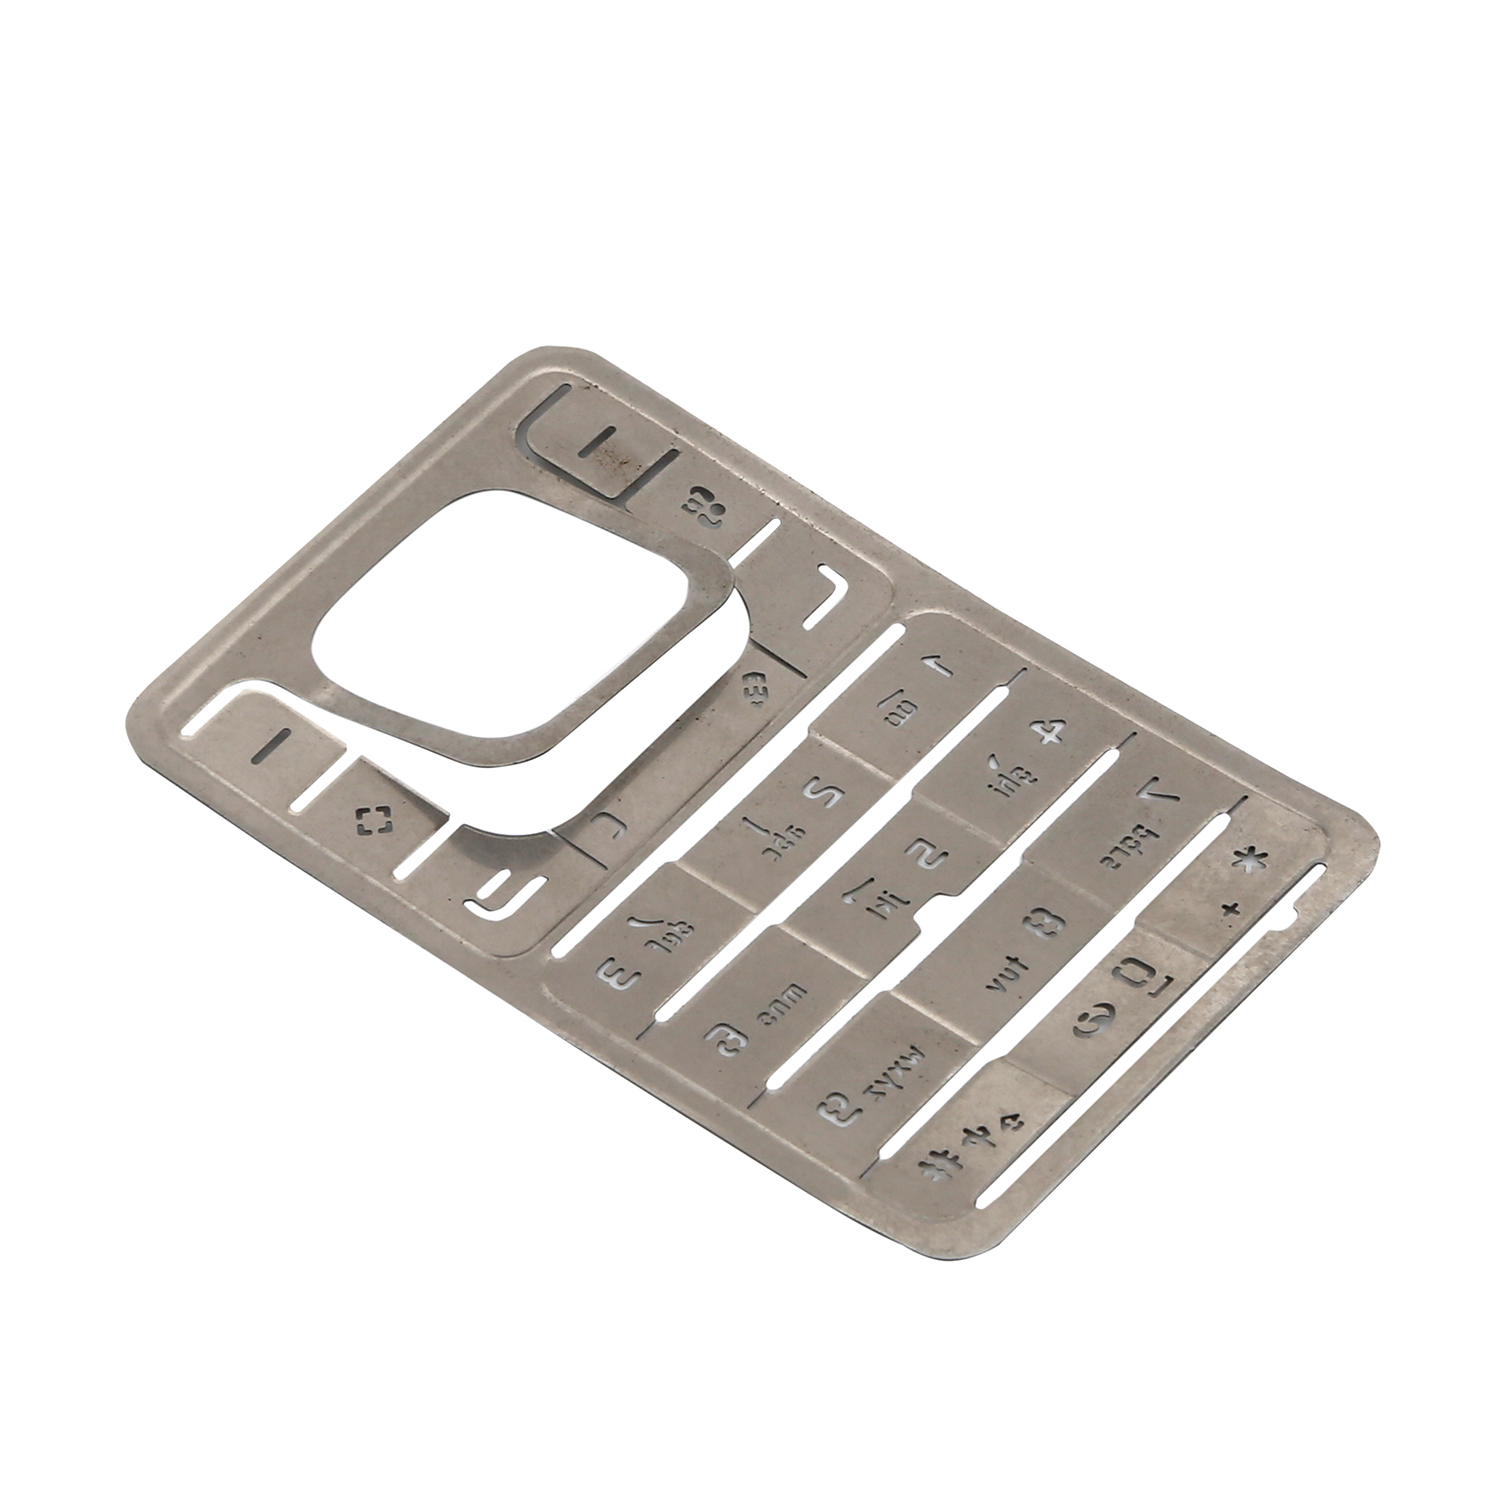
يعد فهم سير العمل الفني أمرًا ضروريًا لمديري المشتريات الذين يهدفون إلى تحسين سلسلة التوريد الخاصة بهم. الإجراء منهجي للغاية. تخيل ملفًا بوزن 10 أطنان من فولاذ SECC يتم إدخاله في مكبس يعمل بمعدل 800 ضربة في الدقيقة. تتطلب الطاقة الحركية المطلقة تخطيطًا صارمًا قبل بدء أي تصنيع مادي.
أساس أي مشروع ناجح يكمن في البيئة الافتراضية. يستخدم المهندسون برامج التصميم بمساعدة الكمبيوتر المتقدمة وبرامج التصنيع بمساعدة الكمبيوتر لإنشاء نماذج دقيقة ثلاثية الأبعاد للجزء المطلوب. خلال هذه المرحلة، يتم إجراء تحليل حاسم للتصميم لقابلية التصنيع. باستخدام تحليل العناصر المحدودة، يقوم المهندسون بمحاكاة عملية التشكيل للتنبؤ بالضبط بكيفية تدفق المعدن. وهذا يسمح لهم بأخذ الزنبرك الخلفي في الاعتبار، وهو الميل الطبيعي للمعدن للعودة إلى شكله الأصلي بعد الانحناء. المحاكاة الصحيحة تمنع فشل المواد الكارثي مثل التمزق أو التخفيف المفرط.
بمجرد اكتمال المحاكاة الافتراضية، يجب بناء المخطط المادي. ونظرًا لأن هذه الأدوات يجب أن تتحمل الضغط الشديد وملايين الدورات المتكررة، فإنها عادةً ما يتم تصنيعها من فولاذ الأدوات المتصلب مثل SKD11 أو كربيد التنجستن. يتضمن تصنيع هذه المعدات معالجة دقيقة للغاية للتحكم العددي بالكمبيوتر وتصنيع الأسلاك الكهربائية بالتفريغ. إن الدقة المجهرية التي تم تحقيقها خلال هذه المرحلة تحدد بشكل مباشر مدى تحمل كل مكون على حدة والذي سيخرج في النهاية من خط التجميع.
مع تركيب الأدوات وتغذية الملف المعدني في الماكينة، تحدث العديد من العمليات الميكانيكية المتميزة. تحدث هذه غالبًا في وقت واحد أو في تتابع سريع عبر محطات مختلفة.
ونظرًا لاختلاف متطلبات التصنيع بشكل كبير من حيث الحجم والحجم والهندسة، فقد طورت الصناعة منهجيات متخصصة. إن اختيار الطريقة الصحيحة هو عملية موازنة بين استثمار رأس المال الأولي وكفاءة الإنتاج على المدى الطويل.
هذا هو معيار الصناعة بلا منازع للمكونات المعقدة ذات الحجم الكبير. يتم تغذية شريط متواصل من المعدن من خلال قالب واحد يحتوي على عدة محطات متتالية. ومع دوران المطبعة، يتحرك الشريط المعدني بدقة من محطة إلى أخرى. تقوم كل محطة بعملية محددة، وبناء الشكل النهائي تدريجيًا. ويظل الجزء متصلاً بالشريط الأساسي حتى تقوم المحطة النهائية بفصله. تعمل هذه الطريقة بمئات الضربات في الدقيقة، وهي سريعة بشكل استثنائي وفعالة من حيث التكلفة لعمليات الإنتاج الضخمة.
وعلى النقيض من التغذية المستمرة للطريقة التقدمية، يتم استخدام ختم النقل للأجزاء أو المكونات الأكبر حجمًا التي تتطلب ميزات عميقة من شأنها كسر شريط معدني مستمر. هنا، يتم فصل الفراغ بالكامل عن الملف المعدني في المحطة الأولى. تقوم أنظمة النقل الميكانيكية، مثل الأذرع الآلية أو قضبان النقل، بنقل الجزء الفردي فعليًا من محطة إلى أخرى. وهذا يوفر مرونة أكبر في توجيه الأجزاء ويعتبر مثاليًا للأشكال الهندسية المعقدة مثل إطارات السيارات.
عندما يتطلب الجزء تجويفًا عميقًا، فإن الانحناء القياسي يكون غير كافٍ. يحدث ختم السحب العميق عندما يتجاوز عمق الجزء المشكل قطره. بدلًا من طي المعدن ببساطة، تقوم اللكمة بإجبار قطعة فارغة مسطحة على الدخول في تجويف عميق للقالب. يؤدي هذا إلى تمدد المادة وسحبها إلى شكل كوب سلس. من الناحية العملية، هذه هي العملية الدقيقة المستخدمة لتصنيع عناصر تتراوح من علب المشروبات المصنوعة من الألومنيوم إلى أوعية زيت السيارات، والتي تتطلب تشحيمًا متخصصًا لمنع المعدن من التمزق تحت الضغط الشديد.
بالنسبة للتطبيقات التي تتطلب دقة فائقة، واستواءً مطلقًا، وحواف ناعمة تمامًا، فإن التقطيع الدقيق هو الخيار الأمثل. غالبًا ما يترك التقطيع القياسي حافة خشنة ومكسورة تُعرف باسم كسر القالب. يستخدم التقطيع الدقيق مكبسًا ثلاثي الحركة متخصصًا يطبق حلقة اصطدام لتثبيت المادة بإحكام قبل أن تقوم المثقاب بتقطيعها. تعمل عملية البثق بالضغط العالي هذه على منع المعدن من الكسر، مما يؤدي إلى حافة تشبه المرآة والتي تلغي الحاجة في كثير من الأحيان إلى الطحن الثانوي أو التشغيل الآلي.
في عالم تشكيل المعادن، توفر الصحافة القوة الغاشمة، لكن الأدوات توفر الذكاء. قبل قطع قطعة فارغة واحدة، يجب تصميم قالب ختم مخصص وتصنيعه بدقة. إن جودتها ومتانتها هما المحددان الأساسيان لنجاح المشروع النهائي.
الأداة الاحترافية عبارة عن مجموعة معقدة من المكونات المصممة بدقة. تتضمن مجموعة القالب، واللكمات التي تدخل المعدن، وكتل القالب التي تستقبل المثقاب، وألواح التجريد التي تسحب المعدن من المثقاب أثناء سحبه، ودبابيس التوجيه التي تضمن محاذاة مجهرية مثالية. ويجب حساب الخلوص بين المكونات الذكرية والأنثوية وصولاً إلى الميكرومتر. على سبيل المثال، يتطلب تحقيق تسامح محكم زائد أو ناقص 0.01 ملليمتر معايرة القالب بشكل مثالي للسمك المحدد وقوة الشد للمواد الخام مثل الفولاذ المقاوم للصدأ SUS304.
من وجهة نظر اقتصادية، يمكن أن تكون التكلفة الأولية لتصميم وتصنيع هذه المعدات المخصصة نقطة خلاف لفرق المشتريات. ومع ذلك، فهذه تكلفة ثابتة لمرة واحدة. ونظرًا لأن المطابع تعمل بسرعات عالية مع الحد الأدنى من العمل اليدوي، فإن التكلفة المتغيرة لكل جزء تنخفض بشكل كبير. عندما يقوم المشغل بتشغيل 50000 وحدة على مكبس يبلغ وزنه 400 طن في وردية واحدة، يتم إطفاء الاستثمار الأولي في الأدوات بسرعة. ويؤدي هذا إلى عائد لا مثيل له على الاستثمار مقارنة بطرق التصنيع الأبطأ.
ولحماية هذا الاستثمار، تنفذ المرافق المهنية برامج صيانة وقائية صارمة. تتعرض الأدوات للاحتكاك الهائل والحرارة والصدمات. من خلال مراقبة مستشعر الضغط بشكل منتظم، وأنظمة التشحيم المتخصصة، ووقت التوقف عن العمل المجدول لشحذ اللكمات، يمكن للقالب الذي يتم صيانته جيدًا والمصنوع من الفولاذ الفاخر إنتاج ملايين الأجزاء المتطابقة بشكل موثوق قبل الحاجة إلى إصلاح شامل.
يوفر الاستعانة بمصادر خارجية لخدمة المتخصصة الختم الدقيق مزايا تجريبية كبيرة مقارنة بمحاولة إدارة تشكيل المعادن المعقدة داخل الشركة. توفر هذه المرافق المخصصة البنية التحتية والتكنولوجيا والخبرة الهندسية اللازمة لتحقيق أقصى قدر من الكفاءة.
الميزة الاقتصادية الأساسية هي قابلية التوسع التي لا يمكن إنكارها. بمجرد الموافقة على الأدوات ومعايرة المكبس، تصبح العملية آلية للغاية. يمكن لمشغل واحد أن يشرف على إنتاج آلاف الأجزاء في الساعة. هذا الانخفاض الكبير في تكاليف العمالة، إلى جانب الإنتاج عالي السرعة، يجعلها طريقة التصنيع الأكثر جدوى من الناحية المالية للطلبات الشاملة كبيرة الحجم.
في الصناعات التي يمكن أن يؤدي فيها جزء من المليمتر إلى عطل ميكانيكي كارثي، يكون الاتساق أمرًا بالغ الأهمية. يستخدم مقدمو الخدمة المخصصون مكابس صلبة تتراوح سعاتها من 45 طنًا إلى 800 طن، وأدوات عالية الجودة، وتكنولوجيا استشعار متقدمة لضمان استقرار صارم للأبعاد. يتم استخدام التحكم الإحصائي في العمليات عادةً لمراقبة الإنتاج في الوقت الفعلي، مما يضمن أن الجزء المليون المختوم مطابق هندسيًا للنموذج الأولي الأول.
تعمل المرافق الحديثة كبيئات آلية للغاية. تعمل وحدات التغذية اللولبية الآلية على فتح وتسوية المعدن الخام تلقائيًا، وتغذيته في المكبس على فترات زمنية محددة. يمكن أن تعمل المكابس نفسها بسرعات تتراوح من 50 إلى أكثر من 1500 ضربة في الدقيقة، اعتمادًا على مدى تعقيد الجزء. تسمح هذه الإنتاجية السريعة للمصنعين بالوفاء بالمواعيد النهائية الضيقة للغاية لسلسلة التوريد والاستجابة بذكاء للتقلبات في الطلب في السوق.
غالبًا ما تمثل المواد الخام أكبر تكلفة مستمرة في تصنيع المعادن. يستخدم المهندسون الخبراء برامج التعشيش المتقدمة لتحسين تخطيط الأجزاء على الشريط المعدني. من خلال ترتيب الفراغات بحيث تتشابك أو تستقر معًا قدر الإمكان، يمكن للمصنعين تقليل كمية الهيكل العظمي للخردة بشكل كبير. ولا يؤدي هذا إلى خفض تكاليف الشراء فحسب، بل يتماشى أيضًا مع أهداف الاستدامة للشركات من خلال تقليل النفايات الصناعية.
إن التنوع المتأصل والسرعة والدقة في طريقة التصنيع هذه تجعلها عملية لا غنى عنها عبر مجموعة واسعة من الصناعات العالمية.
يعد اختيار شريك التصنيع قرارًا استراتيجيًا حاسمًا. أدنى سعر أولي لا يساوي دائمًا أفضل قيمة على المدى الطويل. يعمل المزود المناسب كامتداد لفريقك الهندسي، وليس مجرد بائع للمعاملات. بالنسبة للمصنعين الذين يبحثون عن إنتاج موثوق وعالي الجودة، فإن استكشاف حلول ختم المعادن المتخصصة المخصصة يمكن أن يضمن تلبية احتياجات الأبعاد المعقدة الخاصة بك بدقة وكفاءة والتزام صارم بمعايير الصناعة.
سيقدم الشريك المتفوق دعمًا شاملاً للتصميم من أجل التصنيع قبل قطع قطعة معدنية واحدة. يجب عليهم مراجعة ملفات الأجزاء الخاصة بك لتحديد مشكلات التشكيل المحتملة، واقتراح تعديلات هندسية بسيطة لتقليل تكاليف الأدوات، والتوصية بدرجات المواد المثالية لتطبيقك البيئي المحدد.
قم بإعطاء الأولوية للمصنعين الذين يقومون بتصميم قوالبهم وتصنيعها وصيانتها بالكامل داخل الشركة. غالبًا ما تواجه الشركات التي تستعين بمصادر خارجية لأدواتها فترات زمنية أطول، وأعطال في الاتصالات، وصعوبات شديدة في إصلاح القوالب أو تعديلها بسرعة أثناء عمليات الإنتاج النشطة. تضمن الأدوات الداخلية وصانعي القوالب استكشاف الأخطاء وإصلاحها بشكل فوري والمساءلة الكاملة.
الدليل الموضوعي على إدارة الجودة غير قابل للتفاوض. تأكد من أن المزود يحمل الشهادات الدولية ذات الصلة، مثل ISO 9001 للتصنيع العام أو IATF 16949 لتطبيقات السيارات. وعلاوة على ذلك، فحص قدرات القياس الخاصة بهم. يجب أن تستخدم المنشأة الحديثة آلات قياس الإحداثيات وأنظمة الرؤية البصرية الآلية للتحقق من التفاوتات المجهرية.
إن سلسلة التوريد المحسنة حقًا تقلل من عدد البائعين المشاركين. تقييم ما إذا كان المزود يقدم عمليات ثانوية شاملة. إن الشريك القادر على التعامل مع عمليات ما بعد التشكيل مثل المعالجة الحرارية أو طلاء المسحوق أو الطلاء الكهربائي أو التجميع الآلي يقلل من الاحتكاك اللوجستي. وهذا يقلل من تكاليف الشحن الإجمالية ويقدم مكونًا جاهزًا للاستخدام بالكامل.
يتطلب إنتاج أجزاء متينة وعالية التحمل على نطاق واسع عملية تصنيع توازن بين السرعة والدقة التي لا هوادة فيها. يؤدي تحويل الصفائح المعدنية المسطحة إلى أشكال هندسية معقدة من خلال الأدوات المتقدمة والمكابس عالية السرعة إلى تقليل تكاليف كل وحدة بشكل كبير لعمليات التشغيل كبيرة الحجم مع تقليل هدر المواد.
في نهاية المطاف، يعتمد نجاح أي عملية إنتاج على جودة القالب وخبرة الموظفين الذين يقومون بتشغيل المطابع. من خلال الفحص الدقيق للشركاء المحتملين للحصول على دعمهم الهندسي، وقدرات الأدوات الداخلية، ومعايير مراقبة الجودة، يمكن للمصنعين حماية سلسلة التوريد الخاصة بهم، وضمان السلامة الهيكلية، وحماية أرباحهم النهائية. إن أخذ الوقت الكافي للتوافق مع مزود متخصص ومحترف مثل Yeeshine Tech هو الخطوة الأكثر فعالية نحو تحقيق تصنيع مكونات خالية من العيوب وقابلة للتطوير. يضمن دعمهم الهندسي الشامل وقدراتهم الصحفية المتقدمة انتقال مشروعك بسلاسة من النموذج الأولي إلى الإنتاج الضخم.
التصنيع هو مصطلح تصنيعي واسع يشمل قطع الهياكل المعدنية وثنيها ولحامها وتجميعها. وهو مناسب بشكل عام للوظائف المعمارية ذات الحجم المنخفض أو المخصصة للغاية أو واسعة النطاق. من ناحية أخرى، فإن الختم عبارة عن عملية تصنيع محددة كبيرة الحجم تستخدم قوالب صلبة مخصصة ومكابس ثقيلة لتشكيل أجزاء متطابقة بسرعة مع الحد الأدنى من التدخل اليدوي.
في حين أن الختم أو النماذج الأولية على المدى القصير ممكنة من الناحية الفنية باستخدام الأدوات الناعمة أو القطع بالليزر، إلا أن العملية تم تحسينها اقتصاديًا للكميات الكبيرة. نظرًا للتكلفة الأولية الكبيرة المرتبطة بالهندسة وتصنيع قوالب الفولاذ الصلب، تطلب معظم الشركات المصنعة الحد الأدنى لكميات الطلب بآلاف أو عشرات الآلاف من الأجزاء لضمان بقاء التكلفة المطفأة لكل وحدة قابلة للتطبيق ماليًا للمشتري.
تختلف المهل الزمنية للأدوات بشكل كبير بناءً على التعقيد الهندسي للجزء والنوع المحدد من القالب المطلوب. بشكل عام، تستغرق العملية الكاملة للهندسة والتصنيع والتجميع والاختبار التجريبي للقالب المخصص من 4 إلى 12 أسبوعًا. ستقع القوالب التقدمية عالية الدقة مع العشرات من محطات التشكيل المعقدة بشكل طبيعي على الطرف الأطول من هذا الطيف.
نعم. عند تصميمها بشكل صحيح باستخدام أداة فولاذية عالية الجودة وتشغيلها على مكابس جيدة الصيانة، يمكن أن تحقق العملية تفاوتات صارمة للغاية، غالبًا ما تصل إلى زائد أو ناقص 0.01 ملم. تم تصميم العمليات المتخصصة مثل التقطيع الدقيق خصيصًا للحصول على دقة أبعاد أكثر صرامة وإنتاج حواف مقطوعة بشكل مثالي لا تتطلب على الإطلاق أي طحن أو تصنيع ثانوي.
يهيمن الفولاذ الكربوني والفولاذ المقاوم للصدأ والألمنيوم وسبائك النحاس على السوق. يعتمد الاختيار المحدد كليًا على قوة الشد المطلوبة، والتوصيل الكهربائي، ومقاومة التآكل للجزء النهائي. على سبيل المثال، يُفضل الألومنيوم بشدة في قطاع السيارات الكهربائية نظرًا لخصائصه خفيفة الوزن، في حين أن نحاس البريليوم هو المعيار القياسي للموصلات الإلكترونية.
تستخدم المرافق أنظمة رؤية آلية وأجهزة استشعار داخلية لمراقبة أبعاد الأجزاء في الوقت الفعلي. إذا اكتشف المستشعر كسرًا صغيرًا، أو خطأ في التغذية، أو انحرافًا يتجاوز التسامح المقبول للميكرومتر، فستتوقف الصحافة تلقائيًا. تمنع حلقة التغذية الراجعة الفورية هذه إنتاج دفعات معيبة وتحمي الأدوات الباهظة الثمن من التلف الشديد.


