بريد إلكتروني: admin@yeeshine-tech.com هاتف: 13712868936- 86+

- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-21 المنشأ:محرر الموقع


هل يعتبر صب حقن البلاستيك مثاليًا حقًا؟ وفي حين أنه لا يزال المعيار الذهبي للإنتاج الضخم بلا منازع، إلا أن هناك عيوبًا خطيرة تحت السطح. إن تجاهل هذه العيوب المتأصلة يؤدي في كثير من الأحيان إلى تضخم الميزانيات. علاوة على ذلك، فإن تأخر إطلاق المنتجات يؤدي بشكل روتيني إلى إحباط حتى أكثر الفرق الهندسية خبرة.
في هذا الدليل الشامل، سوف نقوم بتحليل العيوب الرئيسية لطريقة التصنيع هذه. وعلى وجه التحديد، سوف نستكشف القيود المادية الصارمة، والعقبات المالية، والحلول الإستراتيجية اللازمة لتجنب مخاطر الإنتاج الشائعة على أرض المصنع.
يكشف تقييم عمليات التصنيع بسرعة عن وجود حاجز هائل أمام الدخول. أنت بحاجة إلى رأس مال كبير فقط لقلب مفتاح الماكينة. تصور فريقًا من الأجهزة يضع اللمسات النهائية على أحد مكونات السيارات الرئيسية، فقط ليقوم بدفع فاتورة ضخمة لمجرد قطع الفولاذ. هذه هي الحقيقة القاسية لطريقة التصنيع المحددة هذه.
إن إنشاء القالب ليس مجرد مهمة تصنيعية. وهو تخصص هندسي متخصص للغاية. عادة ما يتم نحت القوالب من مواد عالية الجودة مثل الفولاذ المقسى، على وجه التحديد H13، P20، أو S136، أو الألومنيوم من الدرجة الفضائية. يعد الفولاذ المقسى ضروريًا للغاية لتحمل قوى التثبيت الهائلة والضغط الحراري الناتج عن حقن البوليمر المنصهر عند ضغوط عالية على مدى مئات الآلاف من الدورات.
يتطلب تصنيع هذه المعادن الكثيفة معدات دقيقة. يستخدم صانعو الأدوات مراكز التصنيع CNC المتقدمة وآلات التفريغ الكهربائي لنحت التجاويف المعقدة. يجب أن تصل هذه الآلات إلى تفاوتات تصل إلى ±0.01 مم. علاوة على ذلك، يجب أن تشتمل القوالب على قنوات تبريد داخلية معقدة، وأنظمة دبوس القاذف، وآليات البوابة. إن الجمع بين المواد الخام المتميزة والآلات المتخصصة ومئات الساعات من العمالة الهندسية الماهرة يؤدي إلى تكلفة هائلة للأدوات . يمكن أن تتراوح هذه النفقات من بضعة آلاف من الدولارات لكتلة نموذجية بسيطة إلى ما يزيد عن ستة أرقام لأداة فولاذية متعددة التجاويف وعالية الإنتاج.
هناك عيب مالي خطير آخر وهو عدم مرونة الأجهزة بمجرد تصنيعها. إذا تغير تصميم المنتج بعد قطع المعدن، فإن تعديل الأداة يصبح كابوسًا هندسيًا.
في مصطلحات الأدوات، يتم تصنيف التغييرات على أنها آمنة من الفولاذ أو غير آمنة من الفولاذ. يتضمن التغيير الآمن للفولاذ إزالة المعدن من القالب. يؤدي هذا بالتالي إلى إضافة البلاستيك إلى الجزء الأخير، مما يجعل العملية بسيطة نسبيًا. في المقابل، يتطلب التغيير الآمن غير الفولاذي إضافة المعدن مرة أخرى إلى التجويف لجعل الجزء البلاستيكي أصغر. يتضمن هذا الإجراء لحامًا دقيقًا معقدًا أو إدخال كتل فولاذية جديدة. مثل هذه التعديلات تؤثر على السلامة الحرارية للقالب وتضيف تكلفة كبيرة. في كثير من الحالات التي تنطوي على تعديلات كبيرة في التصميم، يجب إلغاء القالب الحالي بالكامل.
غالبًا ما تعمل فرق المنتجات وفقًا لجداول زمنية صارمة للذهاب إلى السوق. ولذلك، فإن الوقت اللازم للانتقال من ملف رقمي إلى منتج مادي يتم إنتاجه بكميات كبيرة يمثل عائقًا كبيرًا.
لا يمكنك ببساطة تحميل نموذج ثلاثي الأبعاد على جهاز وبدء الإنتاج على الفور. نظرًا لأن الأدوات باهظة الثمن ويصعب تغييرها، يجب التحقق من صحة تصميم المنتج بشكل شامل أولاً. يقضي المهندسون عادةً أسابيع في إنشاء نماذج أولية للجزء باستخدام الطباعة الصناعية ثلاثية الأبعاد أو التصنيع باستخدام الحاسب الآلي. تخضع هذه النماذج الأولية لاختبارات وظيفية واختبارات سقوط صارمة لضمان خلو الشكل الهندسي من العيوب. فقط بعد قفل التصميم بالكامل والتوقيع عليه، يمكن أن تبدأ مرحلة التصنيع الفعلية.
إن الفعلية للقالب المهلة الزمنية هي تسلسل طويل ومتعدد الخطوات. عادةً ما يستغرق تصميم تخطيط القالب، وبرمجة مسارات الأدوات، والتصنيع الخام، والمعالجة الحرارية للفولاذ، والتصنيع النهائي، والتلميع، والتجميع النهائي من 4 إلى 12 أسبوعًا.
بمجرد تجميع الأداة، تدخل مرحلة الاختبار. ستقوم الشركة المصنعة بتصوير الجولة الأولى من الأجزاء، المعروفة باسم عينات T1 في الصناعة. ومن الناحية الواقعية، نادرًا ما تكون هذه العينات مثالية من المحاولة الأولى. يقوم مفتشو مراقبة الجودة بقياسها بدقة وفقًا لمواصفات CAD الأصلية باستخدام آلات القياس الإحداثية. إذا تم العثور على عدم دقة في الأبعاد أو عيوب بصرية، فيجب إخراج القالب من وضع عدم الاتصال وتفكيكه وضبطه بدقة. يمكن لهذه الدورة التكرارية لعينات T1 وT2 وT3 أن تضيف بسهولة عدة أسابيع أخرى إلى الجدول الزمني قبل الموافقة رسميًا على إنتاج الأداة بكميات كبيرة.
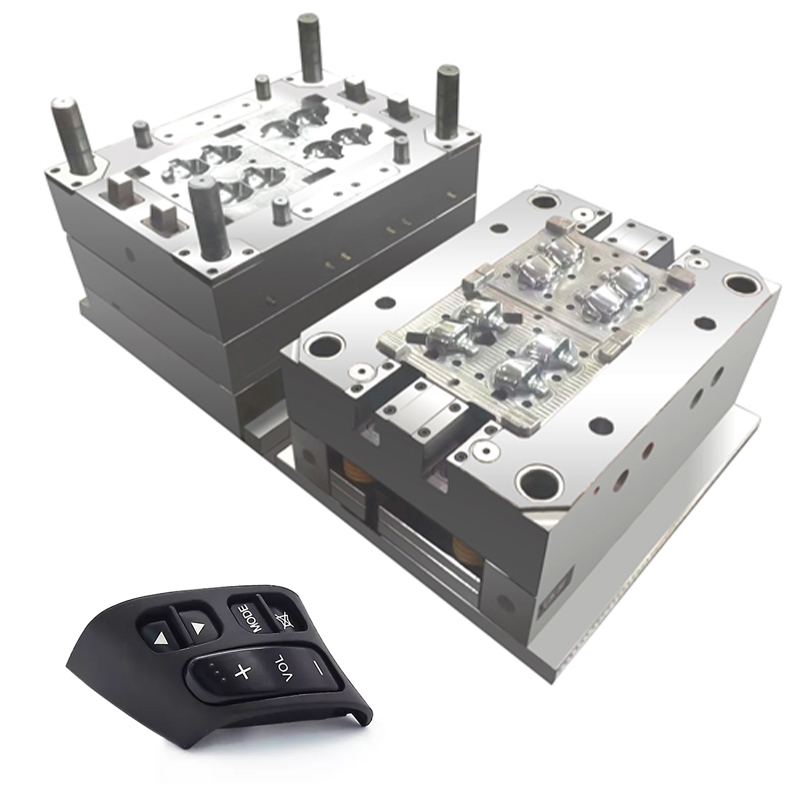
ترتبط الجدوى المالية لطريقة التصنيع هذه ارتباطًا وثيقًا بحجم الإنتاج. بالنسبة للشركات التي تسعى إلى إنتاج دفعات صغيرة ومحلية من المنتجات، أثبتت هذه العملية عدم فعاليتها إلى حد كبير.
يتكون النموذج المالي لقولبة الحقن من تكاليف ثابتة عالية بشكل استثنائي للقالب نفسه وتكاليف متغيرة منخفضة جدًا لكريات الراتنج البلاستيكية وزمن دورة الماكينة. ولجعل العملية اقتصادية، يجب إطفاء النفقات الرأسمالية الأولية على عدد كبير من الأجزاء.
إذا أنفقت شركة ما 20 ألف دولار على قالب وتنتج 500 قطعة فقط، فإن الأدوات وحدها تضيف 40 دولارًا لكل وحدة على حدة. وهذا يجعل المشروع غير قابل للتطبيق تجاريًا بالنسبة لمعظم السلع الاستهلاكية. ومع ذلك، إذا أنتج نفس القالب 200000 قطعة، فإن عبء الأدوات سينخفض إلى 0.10 دولار فقط لكل قطعة.
| حجم الإنتاج | تكلفة الأدوات الثابتة | تكلفة المواد/الآلة لكل جزء | إجمالي التكلفة المطفأة لكل جزء |
|---|---|---|---|
| 500 وحدة | 20،000 دولار | 0.50 دولار | 40.50 دولارًا |
| 5000 وحدة | 20،000 دولار | 0.50 دولار | 4.50 دولار |
| 50,000 وحدة | 20،000 دولار | 0.50 دولار | 0.90 دولار |
| 200,000 وحدة | 20،000 دولار | 0.50 دولار | 0.60 دولار |
*تعكس البيانات نموذجًا نظريًا يوضح وفورات الحجم.
ونظرًا لهذا الاعتماد الكبير على الحجم، يجب على المهندسين البحث عن طرق بديلة لعمليات التشغيل ذات الحجم المنخفض، عادةً تلك التي تقل عن 1000 وحدة. لا يتطلب التصنيع الإضافي الصناعي والتصنيع باستخدام الحاسب الآلي أي رسوم أدوات مقدمة. وهذا يجعلها أكثر اقتصادا بكثير للدفعات الصغيرة. يعد صب اليوريثان باستخدام قوالب السيليكون بديلاً آخر قابلاً للتطبيق لسد الفجوة بين النماذج الأولية والإنتاج الضخم، مما يوفر تكاليف إعداد أقل وإن كان ذلك مع ارتفاع تكاليف العمالة اليدوية لكل جزء.
بالنسبة لمهندسي المنتجات والمصممين الصناعيين، يمكن أن تكون المعلمات الهندسية الصارمة المطلوبة لهذه العملية مصدرًا كبيرًا للإحباط. على عكس الطباعة ثلاثية الأبعاد، حيث يمكن طباعة الأشكال العضوية المعقدة دون الكثير من الاهتمام بالفيزياء، فإن حقن البوليمر المنصهر في تجويف الفولاذ يتطلب التزامًا صارمًا بديناميكيات السوائل والديناميكا الحرارية.
أحد أكثر القيود التي لا ترحم هو الحاجة إلى هندسة متسقة. عندما يتدفق البلاستيك المنصهر إلى تجويف الفولاذ، فإنه يبدأ في التبريد والانكماش في المللي ثانية التي يصطدم فيها بالمعدن. إذا قام مصمم التصميم بمساعدة الكمبيوتر (CAD) بتضمين أقسام سميكة ومكتنزة بجوار جدران رقيقة مثل الورق، فإن الفيزياء هي التي ستتولى المهمة. تتجمد المناطق الرقيقة وتتجمد على الفور، بينما تستمر الجيوب الكثيفة في البرودة والانكماش إلى الداخل.
يؤدي هذا التناقض في معدلات التبريد إلى انكماش حجمي غير متساوٍ. ومع تقلص المقاطع السميكة بعد فترة طويلة من تصلب المقاطع الرقيقة، تتراكم الضغوط الداخلية الهائلة. وتؤدي هذه الظاهرة الفيزيائية إلى عيوب تجميلية وهيكلية شديدة، أبرزها علامات الغرق والاعوجاج الشديد. يضطر المصممون باستمرار إلى التنازل عن رؤيتهم الجمالية المثالية، وذلك باستخدام تقنيات مثل استخراج المناطق السميكة وإضافة أضلاع هيكلية للتغلب على قيود قولبة الحقن هذه.
لضمان إمكانية إخراج جزء بنجاح من قالب معدني صلب دون تدميره، يجب على المصممين دمج زوايا السحب. زاوية المسودة عبارة عن استدقاق طفيف، عادة من 1 إلى 2 درجة، يتم تطبيقه على الجدران الرأسية للجزء، بالتوازي مع الاتجاه الذي يفتح فيه القالب. بدون تيار كافي، سوف ينكمش الجزء البلاستيكي بإحكام على قلب القالب عندما يبرد. يؤدي هذا إلى ثقب دبابيس القاذف مباشرة عبر البلاستيك أثناء مرحلة الإخراج.
علاوة على ذلك، فإن تصميم الأجزاء ذات الأجزاء السفلية يضيف تعقيدًا هائلاً. ميزات مثل الملاءمة المفاجئة أو الأغطية الملولبة تمنع الجزء من الخروج بشكل مستقيم. تتطلب القطع السفلية أن يكون للقالب آليات داخلية متحركة معقدة، مثل الكاميرات الجانبية أو الرافعات، والتي تنزلق بعيدًا عن الطريق قبل الطرد. كل جزء متحرك إضافي داخل القالب يزيد بشكل كبير من حجم وتعقيد وتكلفة الأدوات، بينما يزيد في الوقت نفسه من احتمال حدوث عطل ميكانيكي على أرضية المصنع.
حتى مع ملف CAD المصمم بشكل مثالي والقالب المعدني المصنوع بدقة، فإن عملية الحقن نفسها حساسة للغاية للمتغيرات البيئية والميكانيكية. بمجرد دخولك إلى أي أرضية مصنع، ستدرك أن الانحرافات الطفيفة في درجة حرارة البرميل، أو الضغط الهيدروليكي، أو وقت التبريد يمكن أن تدمر عملية الإنتاج على الفور.
التفاعل بين ديناميكيات البوليمر المنصهر والديناميكا الحرارية يمكن أن ينتج عنه العديد من العيوب الموثقة. يعد الحفاظ على رقابة صارمة على الجودة أمرًا ضروريًا لتقليل هذه المشكلات المكلفة.
| اسم العيب | الخصائص المرئية | السبب الميكانيكي الأساسي |
|---|---|---|
| فلاش | البلاستيك الزائد الرقيق الذي يبرز من خط فراق الجزء. | ضغط الحقن المفرط أو قوة التثبيت غير الكافية تسمح للبلاستيك بالتسرب بين نصفي القالب. |
| لقطة قصيرة | الأجزاء غير المكتملة حيث لم يملأ البلاستيك تجويف القالب بالكامل. | ضغط حقن غير كافي، أو درجة حرارة ذوبان منخفضة، أو تقييد تدفق الهواء المحبوس. |
| علامات بالوعة | الحفر الصغيرة أو المنخفضات على الأسطح المسطحة. | الضغط غير الكافي أو الأجزاء السميكة الموضعية تبرد وتتقلص ببطء شديد. |
| خطوط اللحام | خطوط مرئية حيث يلتقي تدفقان منفصلان من البلاستيك المنصهر ويترابطان. | تبرد الجبهات الذائبة كثيرًا قبل أن تندمج معًا بشكل صحيح، مما يمنع تكوين رابطة جزيئية قوية. |
إن محاولة التخفيف من التكاليف المرتفعة من خلال الشراكة مع المرافق التي تستخدم آلات قديمة أو سيئة الصيانة غالبًا ما تؤدي إلى نتائج عكسية مذهلة. يتطلب القولبة الدقيقة تحكمًا دقيقًا ومغلقًا في درجة حرارة البرميل وسرعة الحقن وضغط التجويف. غالبًا ما تعاني الآلات الأقدم والأرخص من التسربات الهيدروليكية وضعف التنظيم الحراري. عندما لا تتمكن الماكينة من الحفاظ على نافذة معالجة مستقرة، فإن ذلك يؤدي إلى اختلافات في الأبعاد بين الدُفعات. يؤدي هذا في النهاية إلى تكلفة إنتاج حقيقية أعلى بكثير بسبب المواد المخردة وتأخر الشحنات.
على الرغم من وجود الآلاف من البوليمرات الهندسية، فإن الخصائص الفيزيائية لهذه المواد تمثل قيودًا متأصلة وتحديات بيئية خلال دورة حياة التصنيع.
تنقسم المواد البلاستيكية المستخدمة في هذه العملية بشكل عام إلى فئتين: اللدائن الحرارية واللدائن المتصلدة بالحرارة. يمكن صهر اللدائن الحرارية، مثل ABS والبولي كربونات والبولي بروبيلين، وتشكيلها، وتبريدها، ثم إعادة صهرها.
تخضع المواد المتصلدة بالحرارة، مثل الإيبوكسي أو الراتنجات الفينولية، لتفاعل تشابك كيميائي دائم عند تسخينها. العيب الرئيسي للقولبة بالحرارة هو أنه بمجرد معالجة المادة، لا يمكن إعادة صهرها. أي أجزاء معيبة، أو أنظمة تشغيل، أو فلاش زائد يتم توليده أثناء عملية إنتاج التصلب الحراري تصبح نفايات دائمة وغير قابلة لإعادة التدوير.
حتى عند استخدام اللدائن الحرارية القابلة لإعادة التدوير بشكل كبير، فإن مرحلتي الإعداد والمعايرة تولد نفايات كبيرة. عندما تتحول الآلة من لون إلى آخر، أو من مادة إلى أخرى، يجب تطهير البرميل. تؤدي عملية التطهير هذه إلى إخراج كمية كبيرة من النفايات البلاستيكية المختلطة التي غالبًا لا يمكن إعادة تدويرها بسبب التلوث المتبادل للمواد. بالإضافة إلى ذلك، من الصعب إعادة تدوير خلائط البوليمر المعقدة التي تحتوي على ألياف زجاجية أو مثبطات اللهب الكيميائية. وهذا يمثل قيودًا بيئية كبيرة على الشركات التي تسعى جاهدة إلى التصنيع بدون نفايات.
تسلط التحولات الصناعية الأخيرة الضوء على التوتر المتزايد بين الإنتاج التقليدي في الخارج والحاجة الملحة إلى مرونة سلسلة التوريد. كثيرا ما تواجه فرق المشتريات الإحباط بسبب قيود الإنتاج الصارمة. غالبًا ما تؤدي تأخيرات الشحن الممتدة إلى تفاقم جداول الإعداد الطويلة بالفعل.
ونتيجة لذلك، ظهر اتجاه ملحوظ نحو التصنيع الهجين. تستفيد فرق الهندسة الذكية الآن من التصنيع الإضافي الصناعي للتحقق من صحة التكرارات على الفور. إنهم يلتزمون فقط بالأدوات الفولاذية باهظة الثمن بمجرد أن تصبح الهندسة خالية من العيوب من الناحية الرياضية. يعالج هذا النهج المرن بشكل مباشر عدم المرونة التاريخية، مما يسمح للعلامات التجارية بتخفيف المخاطر المالية مع الحفاظ على قابلية التوسع بكميات كبيرة.
على الرغم من هذه التحديات المادية والمالية الهائلة، تظل قوالب الحقن بطل الإنتاج الضخم بلا منازع. ولا يكمن مفتاح النجاح في تجنب العملية بالكامل، بل في التخفيف من مخاطرها بشكل استراتيجي من خلال الاستبصار الهندسي وشراكات سلسلة التوريد الإستراتيجية.
الطريقة الأكثر فعالية للتحكم في التكاليف ومنع العيوب هي من خلال تحليل التصميم الصارم لقابلية التصنيع. قبل قطع أي فولاذ، يستخدم المهندسون برنامجًا متخصصًا لمحاكاة تدفق القالب للتنبؤ بالضبط بكيفية سلوك البلاستيك المنصهر داخل التجويف. يتحقق التحليل الشامل من سمك الجدار الموحد، ويحدد علامات الحوض المحتملة، ويحسن مواقع البوابة. ومن خلال تحديد هذه المشكلات وحلها في المجال الرقمي، تتجنب فرق الإنتاج التكاليف الكارثية لتعديل المعدن المادي لاحقًا.
يتطلب التنقل بين تعقيدات استثمارات الأدوات والمهل الزمنية وقواعد التصميم الصارمة خبرة عميقة. غالبًا ما تؤدي محاولة إدارة هذه العملية مع الموردين الذين لم يتم التحقق منهم والذين يقدمون أقل الأسعار إلى انقطاع الاتصالات واستخدام الأدوات دون المستوى المطلوب.
بدلاً من الوعود الغامضة، ابحث عن شريك تصنيع قادر على التعامل مع متطلبات السيارات أو المتطلبات الطبية المعقدة. يجب أن يستخدم المورد الخاص بك مراكز التصنيع CNC المتقدمة لضمان طول عمر القالب وتحقيق تفاوتات أبعاد ضيقة تصل إلى ± 0.01 مم. يجب عليهم تقديم تعليقات شفافة قبل قطع المعدن. من خلال الشراكة مع المتخصصين الذين يتفوقون في إنتاج الأجزاء البلاستيكية المخصصة ، يمكن لفرق الإنتاج تعويض عيوب الصناعة التقليدية بنجاح. وهذا يضمن إطلاق المشاريع في الوقت المحدد، ضمن حدود المسموح بها، وفي حدود الميزانية.
في حين أن مشهد التصنيع يوفر العديد من طرق الإنتاج، فإن فهم القيود الكامنة في كل منها أمر بالغ الأهمية لاتخاذ قرارات مستنيرة. لا يمكن إنكار عيوب قولبة حقن البلاستيك - وهي تكاليف الأدوات الأولية الباهظة، وفترات الإنتاج الطويلة، وقواعد التصميم الهندسي الصارمة، والاعتماد المطلق على الإنتاج بكميات كبيرة لتحقيق الربحية. إنها عملية لا ترحم حيث تترجم الأخطاء الهندسية المبكرة مباشرة إلى عقوبات مالية شديدة.
ومع ذلك، فإن هذه العيوب لا تقلل من مكانتها باعتبارها الطريقة الأكثر كفاءة وفعالية من حيث التكلفة لتوسيع نطاق المنتجات المادية على مستوى العالم. ومن خلال الاعتراف بهذه القيود في وقت مبكر من دورة حياة تطوير المنتج، وتطبيق مبادئ هندسية صارمة، والتوافق مع شريك تصنيع مختص، يمكن للفرق التغلب على هذه العقبات بنجاح. الحكم النهائي واضح: النجاح في التصنيع بكميات كبيرة يتطلب احترام القيود المادية للعملية والتصميم بذكاء حول هذه القيود منذ اليوم الأول.
هل أنت مستعد لتوسيع نطاق إنتاجك دون المخاطرة الشائعة؟ سواء كنت بحاجة إلى مكونات سيارات عالية الدقة أو سلع استهلاكية قوية، توفر Yeeshine Tech أدوات متخصصة وحلول قولبة مصممة خصيصًا لتلبية متطلباتك الهندسية المحددة. استكشف خدماتنا الشاملة اليوم لتحويل تصميماتك المعقدة إلى واقع ملموس لا تشوبه شائبة.
يعد تعديل القالب بمجرد قطع الفولاذ أمرًا معقدًا للغاية ومرهقًا ماليًا. في صناعة الأدوات، هناك مفهوم يعرف بالتعديلات الآمنة للصلب. هذا يعني أنه من السهل نسبياً إزالة المعدن من القالب، مما يضيف البلاستيك إلى الجزء النهائي، مما يجعل الميزة أكبر أو جدار أكثر سمكًا. ومع ذلك، إذا كنت بحاجة إلى جعل الميزة البلاستيكية أصغر، فيجب على الشركة المصنعة إضافة المعدن مرة أخرى إلى تجويف القالب. يتطلب هذا غالبًا لحامًا دقيقًا معقدًا، والذي يمكن أن يضر بالسلامة الهيكلية للقالب، أو قد يتطلب تصنيع أداة جديدة تمامًا، مما يضاعف استثمارك الأولي بشكل فعال.
يعتمد الجدول الزمني بشكل كبير على مدى تعقيد الجزء ونوع المعدن المستخدم. بالنسبة للأشكال الهندسية البسيطة التي لا تحتوي على أي قطع سفلية، قد يتم الانتهاء من نموذج أولي لأداة الألومنيوم خلال 2 إلى 4 أسابيع. ومع ذلك، بالنسبة للقوالب الفولاذية المعقدة والمتعددة التجاويف والمصممة لإنتاج كميات كبيرة، تتراوح المهلة عادةً من 6 إلى 12 أسبوعًا. يتضمن هذا الإطار الزمني تصميم الأدوات ثلاثية الأبعاد، والتصنيع باستخدام الحاسب الآلي، ومعالجة EDM، والتلميع اليدوي، وإنتاج عينات T1 الأولية للحصول على موافقة العميل.
يعتمد الخيار الأفضل كليًا على حجم إنتاجك ومتطلبات المواد المحددة. يعتبر التصنيع الإضافي متفوقًا بشكل كبير على النماذج الأولية السريعة والإنتاج منخفض الحجم، عادةً أقل من 500 وحدة، لأنه يلغي تمامًا تكاليف الأدوات الأولية. أنت تدفع فقط مقابل المواد الخام ووقت الآلة. ومع ذلك، فإن الأجزاء المطبوعة ثلاثية الأبعاد تتمتع بشكل عام بسلامة هيكلية أضعف بسبب قيود التصاق الطبقة. بمجرد أن يتجاوز الإنتاج 1000 وحدة، تصبح عملية القولبة بالحقن أكثر فعالية من حيث التكلفة لكل جزء بشكل كبير، وتوفر تشطيبات سطحية متفوقة إلى حد كبير، وتوفر خصائص ميكانيكية متناحية حقيقية.
يعد الحفاظ على سمك الجدار الموحد أحد أهم قيود التصميم بسبب فيزياء الديناميكا الحرارية. ينكمش البلاستيك المنصهر عندما يبرد. تحتفظ المقاطع العرضية السميكة بالحرارة لفترة أطول بكثير من المقاطع الرقيقة. إذا كان للجزء سُمك متفاوت، فإن المناطق الرقيقة سوف تتصلب بينما المناطق السميكة لا تزال تبرد وتتقلص. يسحب هذا الانكماش التفاضلي المادة إلى الداخل، مما يخلق ضغوطًا داخلية تظهر كعلامات غرق مرئية على السطح أو تتسبب في تشوه الجزء بأكمله بشدة خارج نطاق تفاوتات الأبعاد المقصودة.
من الناحية الفنية، يمكن للآلة إنتاج جزء واحد بمجرد تركيب القالب. ومع ذلك، فإن عملية الإعداد، التي تتضمن تركيب أداة فولاذية ثقيلة، وتسخين البرميل، وتطهير الراتنج القديم، تستغرق وقتًا وجهدًا كبيرًا. وبسبب تكاليف الإعداد الثابتة هذه، يعد تشغيل دفعات صغيرة أمرًا غير عملي من الناحية المالية. تتطلب معظم الشركات المصنعة ذات السمعة الطيبة حدًا أدنى لكمية الطلب لا يقل عن 1000 إلى 5000 وحدة لضمان بقاء سعر الجزء الواحد قابلاً للتطبيق اقتصاديًا للعميل.
يحدث التشويه في المقام الأول بسبب معدلات التبريد غير المتساوية عبر هندسة الجزء. عندما يتم حقن البلاستيك في القالب، يجب أن يبرد بشكل موحد للحفاظ على الشكل المقصود. إذا كان التصميم يتميز بتغييرات جذرية في سمك الجدار، أو إذا كانت قنوات التبريد الداخلية للقالب مصممة بشكل سيء، فإن أجزاء معينة من البلاستيك سوف تبرد وتنكمش بشكل أسرع من غيرها. يخلق هذا الانكماش التفاضلي ضغطًا داخليًا هائلاً، مما يتسبب في التواء الجزء أو انحناءه عند إخراجه من الماكينة.


