بريد إلكتروني: admin@yeeshine-tech.com هاتف: 13712868936- 86+

- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-23 المنشأ:محرر الموقع


في تطوير الأجهزة الحديثة، تملي السرعة الهيمنة على السوق. إن الحصول على جزء مادي على طاولة الاختبار يتيح لك التحقق الفوري من الصحة بسرعة. ومع ذلك، فإن اختيار طريقة تصنيع غير متوافقة يستنزف الميزانيات ويؤخر عمليات الإطلاق. تخيل أنك بحاجة إلى اختبار حاوية ملائمة قبل تخصيص عشرات الآلاف من الدولارات للأدوات الفولاذية. يسلط هذا السيناريو الضوء على سبب حفظ اختيار تقنية النمذجة المادية الصحيحة لكل من الجدول الزمني للمشروع والنتيجة النهائية.
يستكشف هذا الدليل الشامل مختلف تقنيات التصنيع السريع المتاحة اليوم. ومن خلال فهم الفروق الهندسية المتميزة لهذه العمليات، يمكن للفرق تحديد الملاءمة الدقيقة لقيود الميزانية الفريدة ومتطلبات المواد والمواعيد النهائية الصارمة.
لفهم كيفية اختيار العملية المناسبة لمشروع أجهزة معين بشكل كامل، يجب على المهندسين أولاً فهم فئات التصنيع الأساسية. تندرج كل تكنولوجيا نماذج أولية تحت واحدة من ثلاث مظلات تصنيع رئيسية. يتخذ كل منها نهجًا مختلفًا جذريًا لتحويل ملف التصميم الرقمي بمساعدة الكمبيوتر إلى كائن ملموس.
تسلط تحليلات الصناعة الحديثة التي تتبع اتجاهات تطوير الأجهزة الضوء على تحول كبير في كيفية تعامل الفرق الهندسية مع هذه التقنيات. يبتعد السوق العالمي بسرعة عن الاعتماد بشكل صارم على طريقة واحدة من المفهوم إلى الإنتاج. وبدلا من ذلك، فإن الاتجاه السائد يفضل استراتيجية التصنيع الهجين. تستفيد الفرق بشكل متزايد من الأساليب الإضافية للعثور السريع على النماذج بشكل متكرر. ثم ينتقلون بسرعة إلى العمليات الطرحية أو التكوينية للتحقق الوظيفي الصارم. علاوة على ذلك، أصبحت الاستدامة وكفاءة المواد قوى دافعة رئيسية، مما دفع الشركات المصنعة إلى تحسين الحد من النفايات عبر جميع مراحل النماذج الأولية. يعمل هذا النهج المرن متعدد العمليات على تقليل الوقت اللازم للوصول إلى السوق بشكل كبير ويخفف من حالات فشل التصميم في المراحل المتأخرة.
يقوم التصنيع الإضافي ببناء مكون عن طريق ترسيب المادة طبقة مجهرية واحدة في كل مرة. هذه الفئة، المعترف بها عالميًا بالطباعة ثلاثية الأبعاد ، تتميز بكفاءة عالية فيما يتعلق بنفايات المواد. ونظرًا لأن الآلة تضع المواد فقط في المكان الذي يحدده النموذج الرقمي، فيمكن للمهندسين إنشاء أشكال هندسية داخلية معقدة للغاية. قد يكون من المستحيل فعليًا الحصول على ميزات مثل الهياكل الشبكية أو قنوات التبريد المتوافقة المغلقة باستخدام أدوات التشغيل التقليدية.
كما يوحي الاسم، يعمل التصنيع الطرحي بطريقة معاكسة تمامًا. تبدأ العملية بكتلة صلبة أو قطعة من المواد الخام. تعمل أدوات القطع المتخصصة، التي يتم توجيهها بواسطة التحكم الرقمي بالكمبيوتر، على إزالة المواد الزائدة بشكل منهجي حتى يبقى الشكل النهائي فقط. وتحظى هذه التكنولوجيا بتقدير كبير في القطاع الهندسي. إنه يوفر دقة أبعاد استثنائية ويسمح بطحن الأجزاء من نفس المعادن الصلبة أو البلاستيك المخصصة للإنتاج الضخم.
التصنيع التشكيلي لا يبني في طبقات ولا ينحت المواد. وبدلاً من ذلك، فإنها تعتمد على تشكيل المواد الخام السائلة أو المرنة باستخدام قالب أو مصفوفة مصنوعة مسبقًا. يتم صب المادة أو حقنها في تجويف القالب ويسمح لها بالشفاء أو التصلب. تندرج عمليات مثل الصب والقولبة بالحقن السريع ضمن هذه الفئة. تُستخدم الأساليب التكوينية عمومًا عندما يتطلب المشروع نسخًا متطابقة متعددة من جزء ما. الاستثمار في الوقت الأولي لإنشاء القالب يؤتي ثماره من خلال أوقات إنتاج أسرع بشكل كبير لكل وحدة.
عندما يسمع معظم مديري المنتجات مصطلح النماذج الأولية السريعة، تقفز عقولهم على الفور إلى التقنيات الإضافية. على مدى العقدين الماضيين، أحدث هذا القطاع ثورة في تطوير المنتجات في المراحل المبكرة من خلال تقديم سرعة لا مثيل لها ومرونة هندسية. ومع ذلك، فإن استكشاف الفروق الدقيقة يكشف أن التقنيات المضافة ليست كلها تؤدي إلى نفس النتائج.
تعد الطباعة الحجرية المجسمة واحدة من أقدم التقنيات المضافة المتاحة وأكثرها دقة. تستخدم هذه العملية الليزر فوق البنفسجي لمعالجة طبقة راتينج البوليمر الضوئي السائل بدقة بعد طبقة. بعد تقشير الجزء من لوحة التصميم وغسله بكحول الأيزوبروبيل، يشتهر النموذج الناتج بسطحه الناعم بشكل لا يصدق، وتفاصيل الميزات العالية، والتفاوتات الصارمة.
نظرًا لأن الطبقات مرتبطة كيميائيًا أثناء عملية المعالجة، فإن هذه الأجزاء تظهر تباينًا عاليًا. وهذا يعني أن قوتهم موحدة نسبيًا في جميع الاتجاهات. ونتيجة لذلك، تبرز هذه الطريقة باعتبارها الخيار الأفضل على الإطلاق للنماذج المرئية والاختبارات المريحة. وهو أيضًا معيار الصناعة لإنشاء نموذج أولي مفصل للغاية لاتفاقية مستوى الخدمة (SLA) والذي سيتم استخدامه لاحقًا كنموذج رئيسي في التصنيع التكويني.
تعد نمذجة الترسيب المنصهر هي الطريقة المضافة الأكثر شهرة وصديقة للميزانية. تعمل هذه الطابعة عن طريق إذابة خيط متواصل من خيوط اللدائن الحرارية، مثل PLA أو ABS، وبثقها من خلال فوهة ساخنة على منصة البناء.
في حين أن هذه الأجزاء تعرض بشكل عام خطوط طبقة مرئية وتمتلك دقة أبعاد أقل مقارنة بالطرق المعتمدة على الراتنج، فإن العملية رخيصة وسريعة بشكل لا يصدق. إنها التقنية المثالية لنماذج إثبات المفهوم الأساسية وفحوصات الحجم التقريبي. تعتمد تكرارات المرحلة المبكرة حيث تأخذ الجماليات المقعد الخلفي للتحقق من النموذج الأساسي بشكل كبير على هذه الطريقة.
يستخدم التلبيد الانتقائي بالليزر ليزرًا عالي الطاقة لدمج جزيئات صغيرة من مسحوق البوليمر، عادةً النايلون، في هيكل صلب. الميزة الأكثر أهمية هنا هي أن المسحوق غير الملبد يعمل كهيكل دعم طبيعي للجزء الذي يتم بناؤه.
هذه الخاصية الفريدة تلغي الحاجة إلى دعامات منفصلة أو قابلة للذوبان. يمكن للمهندسين طباعة أجزاء معقدة للغاية أو متشابكة أو متحركة في بنية واحدة. الأجزاء التي تم إنشاؤها بهذه الطريقة تمتلك متانة ميكانيكية ممتازة. لذلك، تعتبر هذه الطريقة مثالية للنماذج الأولية الوظيفية، والمرفقات سهلة التركيب، والمفصلات الحية.
في حين أن التصنيع الإضافي ممتاز من حيث السرعة وإيجاد الشكل، فإنه غالبًا ما يكون قصيرًا أثناء الاختبارات الميكانيكية أو الحرارية أو الكيميائية الصارمة. هذا هو بالضبط المكان الذي تدخل فيه خطوات التصنيع الطرحي لسد الفجوة.
باستخدام مراكز الطحن والخراطة عالية السرعة، تقوم النماذج الأولية باستخدام الحاسب الآلي بقطع الأجزاء مباشرة من كتل المواد الصلبة. السبب الرئيسي الذي يجعل فرق الأجهزة تختار هذا المسار بدلاً من الطرق الإضافية هو الدقة المادية. يستغرق إعداد تركيبات العمل والاتصال بإزاحات الأداة وقتًا أطول قليلاً. ومع ذلك، فهو يسمح للفرق باختبار التصاميم باستخدام المواد المحددة المخصصة للإنتاج النهائي. سواء كان المشروع يتطلب ألومنيوم 6061 من الدرجة الفضائية، أو الفولاذ المقاوم للصدأ 316 المقاوم للتآكل، أو تيتانيوم خفيف الوزن، أو مواد بلاستيكية من الدرجة الهندسية مثل Delrin وPEEK، يمكن لآلات الطرح التعامل معها بسلاسة.
على وجه التحديد، يوفر التصنيع الطرحي مزايا لا يمكن للطرق المضافة أن تضاهيها. إنه يحقق دائمًا تفاوتات ضيقة للغاية، حيث يصل بشكل روتيني إلى ±0.01 مم إلى ±0.05 مم. تضمن هذه الدقة توافق التركيبات المعقدة معًا بشكل مثالي. إن القوة الميكانيكية للجزء المُشكَّل تكون متفوقة لأن الخام يحتوي على بنية حبيبية داخلية مستمرة، غير ملوثة بضعف التصاق الطبقة. لذلك، يظل الخيار النهائي للاختبار الوظيفي، والأقواس المعدنية المخصصة، والأجزاء التي تتطلب قطعًا دقيقة للخيوط.
هناك فجوة واضحة في دورة تطوير المنتج بين الحاجة إلى نموذج أولي واحد والحاجة إلى عشرة آلاف وحدة إنتاج. إذا كان المشروع يتطلب ما بين 10 إلى 50 قطعة عالية الجودة لإطلاق النسخة التجريبية، فإن تصنيعها بشكل فردي قد يؤدي إلى استنزاف الميزانية. وعلى العكس من ذلك، فإن طباعتها قد لا تسفر عن الخصائص الجمالية أو المادية المطلوبة.
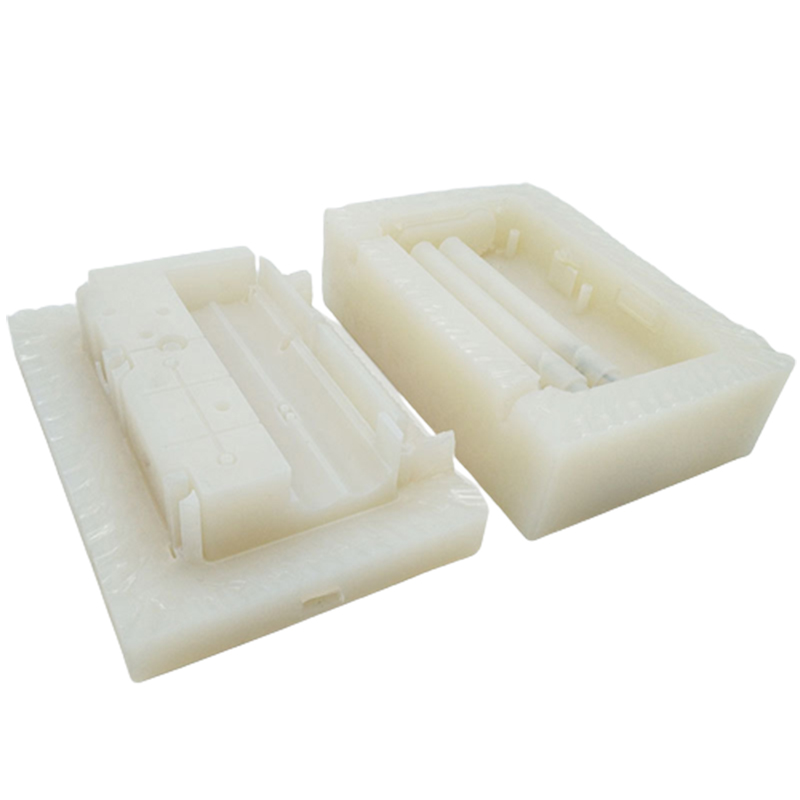
الحل لهذا التحدي الإنتاجي المنخفض الحجم هو عملية تصنيع تكوينية عالية الكفاءة. يبدأ سير العمل بإنشاء نموذج رئيسي دقيق للغاية، عادةً ما يكون نموذجًا أوليًا من الراتنج المصقول بدقة أو مكونًا آليًا دقيقًا. يتم تعليق هذا النمط الرئيسي في وعاء، ويتم سكب السيليكون السائل حوله. بمجرد معالجة السيليكون، يقوم المشغلون باستخراج المادة الرقيقة بعناية من الكتلة، تاركين وراءهم تجويفًا سلبيًا مثاليًا. تُعرف هذه التقنية على نطاق واسع باسم صب قالب السيليكون.
بعد ذلك، يتم خلط راتنجات البولي يوريثين السائلة وسكبها في القالب داخل حجرة مفرغة. بيئة الفراغ أمر بالغ الأهمية. إنه يقوم بسحب جميع فقاعات الهواء المحتبسة من الراتينج السائل بشكل فعال، مما يضمن أن يكون الجزء المصبوب النهائي كثيفًا وسليمًا من الناحية الهيكلية وخاليًا من عيوب السطح. تقوم عملية هذه الصب الفراغي بتكرار الأنسجة المعقدة وألوان Pantone المحددة ومستويات مختلفة من مرونة المواد بشكل مثالي. إنها الطريقة المثلى لإنتاج وحدات اختبار تجريبية وعينات تسويقية عالية الدقة ونماذج أولية وظيفية لحملات التمويل الجماعي.
عندما يتجاوز الحجم المطلوب عمر القالب الناعم، والذي يتحلل عادةً بعد 20 إلى 25 قالبًا، يلزم اتباع استراتيجية جديدة. إذا لم يكن المشروع جاهزًا بعد للنفقات الرأسمالية الضخمة لقوالب إنتاج الفولاذ المقسى، فإن القولبة بالحقن السريع تصبح الخطوة المنطقية التالية.
تستخدم هذه العملية نفس مبادئ القولبة بالحقن التقليدية للإنتاج الضخم، ولكن مع التركيز الصارم على السرعة وخفض التكلفة. بدلاً من تصنيع القوالب من فولاذ الأدوات P20 أو H13 باهظ الثمن وصعب القطع، يتم عادةً طحن القوالب السريعة من سبائك الألومنيوم عالية الجودة مثل Alumec 89. الألومنيوم أكثر ليونة وأسرع في الماكينة من الفولاذ. يؤدي اختيار المواد هذا إلى تقليل تكلفة الأدوات والمدة الزمنية بشكل كبير.
على الرغم من أن قالب الألومنيوم لا يمكنه تحمل ملايين دورات الحقن، إلا أنه أكثر من قادر على إنتاج مئات أو حتى آلاف الأجزاء. الميزة الأساسية هنا هي السماح للمهندسين باستخدام الكريات البلاستيكية الحرارية ذات درجة الإنتاج الفعلية. وهذا يضمن أن يخضع المكون لنفس الضغوط الحرارية والقولبة التي يتعرض لها المنتج النهائي. وهو يتحقق من صحة التصميم من أجل قابلية التصنيع على نطاق واسع ويحدد علامات الغرق المحتملة أو مشكلات الالتواء في وقت مبكر من المرحلة الهندسية.
يتطلب اختيار عملية التصنيع المثالية تقييمًا موضوعيًا للمتطلبات الميكانيكية ودقة الأبعاد وحجم الإنتاج. لا يمكن للفرق الهندسية الاعتماد على نهج عالمي. وبدلا من ذلك، يجب عليهم تحليل البيانات التجريبية المرتبطة بكل تكنولوجيا.
لتسهيل عملية صنع القرار هذه، تحدد مصفوفة القرار التالية المعلمات القياسية لتقنيات التصنيع الأكثر شيوعًا.
| طريقة التصنيع | الميزة الأساسية | التسامح النموذجي | الحجم المثالي | جودة تشطيب السطح |
|---|---|---|---|---|
| تصنيع CNC | دقة عالية ومواد حقيقية | ±0.01 مم إلى ±0.05 مم | 1 - 50 جزء | ممتاز، تشكيله أو مصقول |
| طباعة جيش تحرير السودان | تفاصيل معقدة وسطح أملس | ±0.1 ملم إلى ±0.15 ملم | 1 - 10 أجزاء | عالية جدًا، خطوط الطبقة الدنيا |
| طباعة اف دي ام | سرعة فعالة من حيث التكلفة | ±0.2 مم إلى ±0.5 مم | 1 - 10 أجزاء | خطوط طبقة معتدلة ومرئية |
| طباعة SLS | هندسة معقدة بدون دعامات | ±0.1 مم إلى ±0.3 مم | 1 - 20 جزء | معتدل، مسامية قليلا |
| صب البولي يوريثان | جماليات درجة الإنتاج | ±0.15 ملم إلى ±0.3 ملم | 10 - 50 قطعة | ممتاز، يكرر النمط الرئيسي |
عند مقارنة التصنيع الطرحي بالتصنيع الإضافي، يكمن الاختلاف الأساسي في خصائص المواد والسلامة الهيكلية. تتضمن طرق الطرح نحت جزء من كتلة صلبة من مادة البليت المبثوقة أو المصبوبة. وينتج عن ذلك أجزاء ذات خصائص متناحية حيث تكون القوة الميكانيكية موحدة في جميع الاتجاهات. يحدد المهندسون هذا عادةً عندما يجب أن تخضع المكونات لاختبارات وظيفية صارمة، أو تقييمات تحمل الأحمال، أو تجارب المقاومة الكيميائية.
وعلى العكس من ذلك، فإن الطرق المضافة تبني الأجزاء طبقة بعد طبقة. غالبًا ما تؤدي هذه الطبيعة إلى خصائص متباينة الخواص، حيث يكون اتجاه البناء الرأسي أضعف من الناحية الهيكلية بسبب حدود الالتصاق بين الطبقات. في المقابل، تتفوق الطباعة المضافة في إنشاء أشكال هندسية داخلية معقدة يستحيل تصنيعها فيزيائيًا باستخدام الأدوات القياسية.
عادة ما يتمحور النقاش بين هاتين الطريقتين حول حجم الدفعة ومتطلبات تشطيب السطح. بالنسبة لنموذج واحد لإثبات المفهوم، تتميز الطباعة المعتمدة على الراتنج بكفاءة عالية وتنتج أجزاء بدقة استثنائية. ومع ذلك، إذا كان المشروع يتطلب 20 وحدة متطابقة لمجموعة التركيز، فإن طباعتها بشكل فردي تصبح مستهلكة للوقت ومكلفة.
هذا هو المكان الذي يصبح فيه الاختيار التكويني هو الخيار الأفضل. باستخدام نموذج واحد مطبوع عالي الدقة كنموذج رئيسي لمعالجة العفن الناعم، يمكن للمشغلين إنتاج 15 إلى 25 جزءًا متطابقًا بسرعة. تحاكي أجزاء الصب الناتجة الملمس الدقيق للنمط الرئيسي ويمكن مطابقة الألوان. وهذا يوفر جمالية المنتج النهائي التي لا يمكن للأجزاء المطبوعة الخام تحقيقها دون معالجة لاحقة واسعة النطاق.
يجب على مديري المنتجات ومهندسي الأجهزة تقييم متغيرات متعددة قبل بدء الإنشاء. يتطلب اتخاذ القرار المبني على الأدلة تحليل العوامل الأربعة الحاسمة التالية لضمان التوافق مع أهداف المشروع.
تملي حالة الاستخدام المقصودة تكنولوجيا التصنيع اللازمة. إذا كان الهدف جماليًا بحتًا، مثل تقييم بيئة العمل أو النسب الإجمالية، فإن قوة الأبعاد تكون ثانوية. تعتبر الطرق المضافة عالية الدقة أو الصب التكويني مثالية هنا لأنها توفر سطحًا أملسًا جاهزًا للطلاء. من ناحية أخرى، عند اختبار كيفية تفاعل المكونات المتعددة ميكانيكيًا، توفر المعالجة الطرحية التفاوتات الصارمة المطلوبة. يتحقق هذا من الملاءمة المفاجئة وآليات الانزلاق ومحاذاة أدوات التثبيت بشكل مثالي.
يرتبط اختيار المواد ارتباطًا جوهريًا بطريقة التصنيع. إذا كان التصميم يتطلب الألومنيوم أو الفولاذ المقاوم للصدأ أو النحاس أو التيتانيوم، فإن المعالجة الطرحية هي الطريقة الأكثر موثوقية. بالنسبة للأجزاء التي تتطلب مقاومة حرارية أو كيميائية محددة، مثل PEEK، أو Ultem، أو Teflon، تظل المعالجة الآلية هي الخيار الأساسي. وبدلاً من ذلك، إذا كان التجميع يحتاج إلى أجزاء مرنة مثل الحشيات أو المقابض ناعمة الملمس، فإن صب السيليكون يكون فعالاً للغاية. يستخدم مادة البولي يوريثين المتخصصة التي تحاكي مستويات صلابة Shore A المختلفة.
يعد فهم منحنى التكلفة لكل جزء أمرًا ضروريًا لتحسين الميزانية. بالنسبة للكميات من 1 إلى 5، لا تتطلب الطباعة الإضافية أي أدوات. وهذا يجعل تكلفة الإعداد ضئيلة ويعمل كخيار أكثر اقتصادا. مع زيادة الكميات إلى نطاق 10 إلى 50، تظل تكلفة الطباعة لكل وحدة ثابتة، في حين أن تكاليف إعداد الآلات يمكن أن تجعل الدفعات الصغيرة باهظة الثمن. يعمل الصب التكويني على سد هذه الفجوة بشكل مثالي عن طريق استهلاك تكلفة القالب الأولية التي تزيد عن 20 إلى 30 جزءًا. بالنسبة للكميات التي تتجاوز 100 جزء، يصبح القولبة بالحقن السريع باستخدام أدوات الألومنيوم هو الخيار الأكثر جدوى من الناحية المالية.
غالبًا ما تؤدي ضغوط وقت الوصول إلى السوق إلى تقديم تنازلات. يمكن أن تنتج طباعة الخيوط الأساسية أو الطباعة الراتنجية أجزاء مادية خلال 24 إلى 48 ساعة. تتطلب المعالجة الطرحية عادةً من 3 إلى 7 أيام، لأنها تتضمن برمجة CAM وإعداد التركيبات وتغييرات الأداة. يستغرق الصب التكويني عمومًا من 7 إلى 10 أيام. وهذا يفسر الخطوات المتسلسلة لطباعة النموذج الرئيسي، ومعالجة القالب، وصب أجزاء البولي يوريثين النهائية. يجب على الفرق الموازنة بين مدى إلحاح الموعد النهائي والإخلاص المطلوب للنموذج.
يتطلب تحويل ملف CAD الرقمي إلى كائن مادي أكثر من مجرد الوصول إلى معدات التصنيع. يتطلب خبرة هندسية عميقة. نظرًا لأنه لا توجد تقنية واحدة تحل كل تحديات تطوير الأجهزة، فإن الشراكة مع شركة مصنعة تضم تقنيات متعددة تحت سقف واحد تعد مفيدة للغاية.
عندما يقدم المورد تصنيعًا طرحيًا، وطباعة مضافة، وصبًا تشكيليًا في وقت واحد، فإنه يقدم توصيات موضوعية وغير متحيزة. وتستند هذه الاقتراحات بشكل صارم إلى متطلبات هندسة المشروع والمواد والميزانية، بدلاً من دفع العملاء نحو الجهاز الوحيد الذي يمتلكونه.
عند تقييم شركاء التصنيع المحتملين، ابحث عن مؤشرات محددة للجودة والموثوقية. تثبت شهادة ISO 9001 الالتزام الموثق بأنظمة إدارة الجودة. تضمن قدرات آلة قياس الإحداثيات القوية فحص الأجزاء بدقة مقابل البيانات الأصلية قبل الشحن. علاوة على ذلك، سيقدم الشريك الموثوق تصميمًا استباقيًا للحصول على تعليقات حول قابلية التصنيع. إن تحديد مخاطر المعالجة المحتملة أو مشكلات سمك الجدار قبل بدء الإنتاج يوفر الوقت ورأس المال.
النمذجة المادية أثناء تطوير المنتج ليست عملية عالمية. يؤدي اختيار الطريقة المثالية إلى تسريع دورة تطوير المنتج بشكل كبير مع تخفيف المخاطر المالية. سواء كنت تستخدم الآلات الطرحية للأجزاء المعدنية القوية، أو نموذجًا مطبوعًا قائمًا على الراتنج للحصول على تفاصيل هندسية معقدة، أو صب قوالب ناعمة لعمليات جمالية منخفضة الحجم، فإن تقييم احتياجات المشروع المحددة بعناية أمر بالغ الأهمية.
هل أنت مستعد لإضفاء الحيوية على مفاهيمك الهندسية؟ تفضل بزيارة Yeeshine Technology لاستكشاف حلول التصنيع الشاملة. قم بتحميل ملفات CAD الخاصة بك اليوم للحصول على عرض أسعار تفصيلي، ودع خبراء الهندسة ذوي الخبرة يرشدون رحلة أجهزتك من المفهوم الأولي إلى الواقع الجاهز للسوق.
تعتمد فعالية التكلفة بشكل كامل على حجم الإنتاج والمواد المطلوبة. بالنسبة لنموذج أساسي واحد لإثبات المفهوم، تعد طباعة نمذجة الترسيب المنصهر هي الخيار الأرخص بالتأكيد. إنها تستخدم خيوط لدنة حرارية غير مكلفة ولا تتطلب أي أدوات. ومع ذلك، فإن وفورات الحجم تتحول بسرعة. إذا كان الفريق الهندسي يحتاج إلى مجموعة مكونة من 20 إلى 50 قطعة عالية الجودة ذات تشطيبات سطحية ناعمة، فإن طباعة كل جزء على حدة تصبح باهظة التكلفة. في هذا السيناريو، يصبح الصب التكويني أكثر فعالية من حيث التكلفة لكل وحدة. يتم توزيع تكلفة القالب الناعم الواحد على الدفعة بأكملها.
نعم، في قطاع التصنيع الصناعي، يتم استخدام هذه المصطلحات بالتبادل لوصف نفس العملية بالضبط. يبدأ الإجراء بوضع نموذج رئيسي داخل وعاء وسكب السيليكون السائل حوله لإنشاء تجويف سلبي. يسلط مصطلح الصب الفراغي الضوء على الخطوة اللاحقة حيث يتم حقن راتنج البولي يوريثان السائل في هذا القالب داخل حجرة مفرغة. هذه البيئة الفراغية تجبر الهواء المحبوس على الخروج من الراتنج. إنه يضمن أن يكون الجزء النهائي المصبوب كثيفًا وسليمًا من الناحية الهيكلية وخاليًا من الفراغات السطحية أو الفقاعات الداخلية.
يتم تحديد المهلة الزمنية للنموذج الأولي المُشكَّل بواسطة التعقيد الهندسي للجزء، والمواد المختارة، والقدرة الحالية لورشة الآلات. بشكل عام، يمكن برمجة الأجزاء المطحونة القياسية وتصنيعها وفحصها وشحنها خلال 3 إلى 7 أيام عمل. إن المكونات التي تتطلب تصنيعًا معقدًا بخمسة محاور، أو طحن تجويف عميق، أو معالجات متخصصة بعد المعالجة مثل الأنودة الصلبة من النوع III، ستؤدي بشكل طبيعي إلى إطالة المهلة الزمنية. تقدم العديد من الخدمات الاحترافية خيارات سريعة، حيث تقدم أجزاء مطحونة بسيطة في أقل من 48 ساعة.
يتم اختيار الطباعة الحجرية المجسمة في المقام الأول لدقتها الفائقة وتشطيب سطحها الاستثنائي. على عكس الطباعة القائمة على الخيوط، والتي تقوم ببثق البلاستيك المنصهر من خلال فوهة وتترك خطوط طبقة مرئية واضحة، تستخدم هذه الطريقة المعتمدة على الراتنج ليزرًا دقيقًا فوق بنفسجي لعلاج الطبقات المجهرية من البوليمر الضوئي. وينتج عن ذلك أجزاء دقيقة للغاية مع تفاوتات مشددة ولمسة نهائية ناعمة تشبه الزجاج. إنه معيار الصناعة لإنشاء نماذج مرئية مفصلة وأنماط رئيسية لا تشوبها شائبة مطلوبة لسير عمل الصب التكويني.
النماذج الأولية السريعة هي استراتيجية واسعة النطاق لتطوير المنتجات تهدف إلى تصنيع نموذج مصغر أو جزء مادي بسرعة لاختبار التصميم. تعد الطباعة ثلاثية الأبعاد ببساطة إحدى أدوات التصنيع المحددة المستخدمة لتحقيق هذا الهدف. في حين أن الطباعة المضافة هي الأداة الأكثر شيوعًا المستخدمة للنمذجة السريعة، فإن النماذج الأولية السريعة تستخدم أيضًا بشكل كبير الآلات الطرحية والصب التكويني. يركز المفهوم الشامل على السرعة والتكرار، في حين تشير الطباعة فقط إلى عملية الإضافة طبقة تلو الأخرى.
يعتمد اختيار المواد بشكل مباشر على بيئة الاختبار التي سيواجهها الجزء. إذا كان المكون يتطلب اختبارات حمل وظيفية أو مقاومة حرارية عالية، فيجب على المهندسين اختيار معادن أو مواد بلاستيكية حقيقية من الدرجة الهندسية عبر المعالجة الطرحية. بالنسبة للنماذج المرئية أو المريحة البحتة، تكون راتنجات البوليمر الضوئي القياسية أو البولي يوريثان المستخدمة في الصب كافية. قم دائمًا بمواءمة اختيار المواد مع أهداف التحقق المحددة لمرحلة التطوير الحالية لتجنب الإفراط في الإنفاق على خصائص المواد غير الضرورية.


