بريد إلكتروني: admin@yeeshine-tech.com هاتف: 13712868936- 86+

- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-20 المنشأ:محرر الموقع


التقط غلافًا بلاستيكيًا معقدًا وافحصه عن كثب. مرر إبهامك عبر الحافة. من المحتمل أنك تشعر بالتاريخ المادي لتصنيعه. سواء كنت مهندسًا ميكانيكيًا تقوم بإجراء هندسة عكسية لجهاز منافس، أو متخصصًا في مراقبة الجودة يتفقد دفعة واردة، أو مدير مشتريات يخطط لمشروعك التالي، فإن تحديد طريقة الإنتاج الدقيقة يعد مهارة مهنية بالغة الأهمية.
تمثل هذه العملية الحرارية والميكانيكية طريقة التصنيع السائدة لإنتاج كل شيء بكميات كبيرة بدءًا من أغطية الزجاجات البسيطة وحتى لوحات عدادات السيارات المعقدة والأجهزة الطبية المنقذة للحياة. دائمًا ما تترك الآليات الفيزيائية للأدوات وراءها بصمات مميزة. من خلال معرفة ما الذي تبحث عنه بالضبط، يمكنك استنتاج أصل المنتج بشكل موضوعي وتقييم سلامته الهيكلية.
لتشخيص كيفية صنع المنتج بدقة، يجب عليك فهم فيزياء الآلة. يبدأ الإجراء بتغذية الكريات البلاستيكية الحرارية الخام في برميل ساخن. يقوم المسمار الترددي بإذابة البوليمر من خلال قوة القص الهائلة والحرارة حتى يصل إلى لزوجة محددة قابلة للتدفق.
وبمجرد صهره، يتم حقن البلاستيك تحت ضغط شديد. نحن نتحدث عن قوى غالبًا ما تتجاوز 15000 رطل لكل بوصة مربعة. تشق المادة طريقها إلى تجويف معدني مُشكل بدقة. تحدد هذه الأدوات المعدنية الشكل النهائي بدقة. يتم دفع البلاستيك السائل إلى قالب من الفولاذ أو الألومنيوم ويتم دفعه ميكانيكيًا للخارج بعد التبريد. ونتيجة لذلك، فإن التفاعل الفيزيائي بين البوليمر والمعدن يترك سمات دائمة على السطح.
إن فهم هذه التفاعلات الفيزيائية هو المفتاح لتحديد الأجزاء المصبوبة بالحقن . لا يمكن إخفاء آليات الأدوات بالكامل. كل مكون يحمل الدليل المادي على خلقه.
عند فحص أحد المكونات البلاستيكية، يبحث المتخصصون في الصناعة عن قطع أثرية معينة خلفتها الآلات. أمسك الجزء الخاص بك، ضعه تحت ضوء فحص ساطع، وابحث عن هذه المؤشرات المرئية الأساسية.
هذا هو الموقع الدقيق الذي دخل فيه البلاستيك المنصهر المضغوط إلى التجويف. يجب أن يتدفق البلاستيك من نظام تشغيل الماكينة إلى الجزء الفعلي. يوجد اتصال مادي أثناء دورة التشكيل. بمجرد أن يتصلب البلاستيك، يتم قطع هذا الاتصال، مما يترك علامة بوابة مميزة.
اعتمادًا على تصميم الأدوات المحدد، يمكن أن تظهر هذه العلامة على شكل نقرة صغيرة، أو نتوء صغير مرتفع، أو رقعة دائرية خشنة قليلاً. عادةً ما يقوم المصنعون بتصميم قوالب لوضع نقطة الحقن هذه في المناطق غير التجميلية. غالبًا ما تجده في الجزء السفلي من الغلاف أو على الوجه الداخلي للمكون الهيكلي. في الإلكترونيات الاستهلاكية المتطورة، قد يتم تشذيب هذه المنطقة باستخدام الحاسب الآلي. ومع ذلك، عادةً ما يظل الاختلاف الدقيق في التركيبة مرئيًا إذا قمت بإمالة الجزء مقابل الضوء.
يتم إنشاء القوالب في نصفين على الأقل، ويشار إليهما عادةً باسم تجويف الجانب A ونواة الجانب B. لذلك، يوجد دائمًا حد مادي عند التقاء هاتين الصفيحتين المعدنيتين. عندما يتم إغلاق مشابك الآلة تحت حمولة عالية، تظل هناك فجوة مجهرية.
أثناء الحقن، يملأ البلاستيك المتوسع التجويف ويضغط على هذه الحدود. يؤدي هذا إلى إنشاء خط خافت ومستمر يمتد على طول المحيط أو المقطع العرضي الأوسع للجزء. قم بتشغيل الصورة المصغرة عموديًا عبر حافة مبيت الأداة الكهربائية. من المحتمل أن تشعر بسلسلة من التلال المجهرية تلتصق بظفرك. يعد وجود خط الفراق هذا مؤشرًا نهائيًا على عملية تصنيع القالب المقسم.
بعد أن يبرد الراتينج المنصهر ويتصلب، ينفتح القالب الفولاذي. ينكمش البلاستيك بشكل طبيعي عندما يبرد. يؤدي هذا الانكماش إلى الإمساك بالنصف الأساسي من الأدوات بإحكام. لإزالة الجزء دون تشويهه أو قطعه، تستخدم الآلة سلسلة من القضبان المعدنية لدفع البلاستيك فعليًا بعيدًا عن المعدن.
تترك دبابيس القاذف هذه وراءها أدلة مرئية مميزة. ستلاحظ انخفاضات باهتة وضحلة ودائرية على سطح البلاستيك. يتراوح قطرها عادةً من 2 مم إلى 10 مم. يقوم المهندسون بوضع هذه الدبابيس بشكل استراتيجي على الجوانب الداخلية غير التجميلية للمنتج. غالبًا ما تكون موجودة بالقرب من الأضلاع الهيكلية أو الزوايا العميقة حيث يتطلب إزاحة البلاستيك أكبر قدر من القوة الميكانيكية.
في الهندسة البلاستيكية، نادرًا ما تكون الجدران العمودية متعامدة تمامًا مع القاعدة. إذا كان الجزء يتميز بزوايا 90 درجة بالضبط، فإن الاحتكاك الشديد الناتج أثناء القذف قد يسبب كشطًا شديدًا. ويمكن أن يؤدي حتى إلى الفشل الهيكلي.
ولمنع هذا الاحتكاك الكارثي، قام المصممون بدمج زوايا السحب. هذا هو تفتق طفيف يطبق على الجدران الرأسية للجزء. يتراوح عادةً ما بين 1 إلى 3 درجات، ويسمح هذا الاستدقاق للجزء بالتحرر بسلاسة من القالب في اللحظة التي يبدأ فيها القذف بالضبط. قم بقياس الجدران الداخلية للغلاف البلاستيكي باستخدام الفرجار الرقمي. إذا لاحظت تضييقًا طفيفًا ومتعمدًا نحو الفتحة، فمن المحتمل جدًا أن يكون المنتج قد تم تصنيعه باستخدام طريقة الضغط العالي هذه.
تبرد الأجزاء السميكة من البلاستيك بشكل أبطأ بكثير من الأجزاء الرقيقة. يؤدي هذا التباين في درجات الحرارة إلى انكماش غير متساوٍ وفراغات داخلية وتشوهات سطحية. وبالتالي، يعتمد أسلوب التصنيع هذا بشكل كبير على الحفاظ على سمك جدار موحد في جميع أنحاء التصميم بأكمله.
ولإضافة الصلابة الهيكلية دون زيادة سماكة الجدران الخارجية، يستخدم المصممون ميزات داخلية محددة. ابحث عن الأضلاع، وهي عبارة عن جدران عمودية رفيعة توفر صلابة الانحناء. ابحث أيضًا عن الرؤوس، وهي عبارة عن نتوءات أسطوانية مصممة لاستقبال البراغي المعدنية أو المثبتات. يعد وجود هيكل داخلي مجوف مدعوم بشبكة معقدة من الأضلاع والرؤوس سمة مميزة حصرية لتصميم القالب المتقدم.
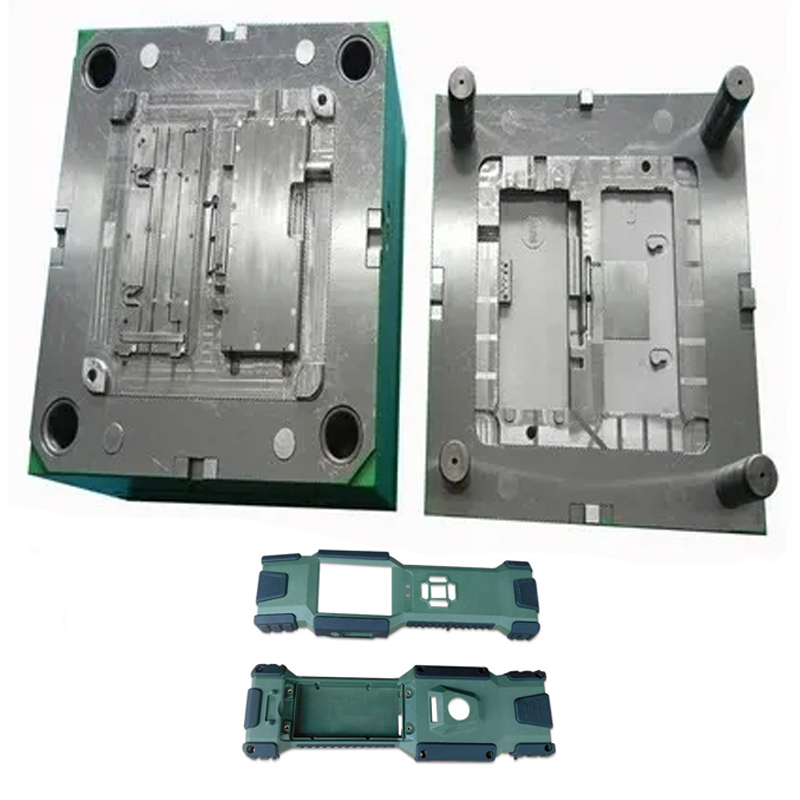
يتطلب تطوير المنتجات الحديثة في كثير من الأحيان مكونات ذات خصائص مادية متعددة. أحد الأمثلة الشائعة هو الهيكل الهيكلي الصلب من البولي كربونات مع قبضة مطاطية ناعمة ومريحة من مادة TPU. قد يتم لصق هذه القطع معًا في مرحلة ما بعد الإنتاج في المنتجات الأرخص. ومع ذلك، تستخدم المرافق المتقدمة عمليات التصوير المتعدد.
تعد عملية القولبة ذات اللقطة المزدوجة، والمعروفة باسم قولبة 2K ، عملية معقدة للغاية. يتم حقن اثنين من البوليمرات أو الألوان المختلفة في قالب واحد خلال دورة آلة واحدة مستمرة. يتم حقن المادة الأولى، ويدور القالب، ويتم حقن المادة الثانية مباشرة فوق المادة الأولى أو بجوارها.
للتعرف على هذه التقنية المتقدمة، قم بفحص الحدود بين المادتين عن كثب. في عملية متعددة الطلقات، تخلق الطاقة الحرارية للحقنة الثانية رابطة كيميائية جزيئية دائمة مع الركيزة الأولى. سيكون الانتقال سلسًا تمامًا. لن يظهر أي فجوات أو بقايا لاصقة أو تركيبات ميكانيكية. على عكس الأجزاء التي يتم لصقها معًا، لا يمكن تقشير المواد المرتبطة بهذه الطريقة الحرارية دون تمزيق المطاط الصناعي فعليًا.
لتشخيص طريقة الإنتاج بدقة، يجب عليك استبعاد تقنيات تصنيع البلاستيك الشائعة الأخرى. إن مقارنة مخرجاتهم المرئية الفريدة هي الطريقة الأكثر فعالية.
| عملية التصنيع | التطبيق الأساسي | المؤشرات البصرية الرئيسية |
|---|---|---|
| صب الحقن | أجزاء صلبة ومعقدة وذات حجم كبير. | لمسة نهائية ناعمة، وأضلاع داخلية معقدة، وطبقات العفن، وانخفاضات دبوس القاذف الدائرية. |
| صب النفخ | الأجسام المجوفة، مثل الزجاجات والأباريق. | ندبة خشنة ومميزة في القاعدة. يفتقر إلى الهياكل الداخلية المعقدة مثل الرؤوس اللولبية. |
| الطباعة ثلاثية الأبعاد، بما في ذلك FDM وSLA | النماذج الأولية، الأجزاء المعقدة ذات الحجم المنخفض. | خطوط الطبقة المرئية أو علامات إزالة هيكل الدعم. غالبًا ما تبدو الأجزاء أخف وزنًا أو أقل كثافة. |
| تصنيع CNC | أجزاء صلبة عالية الدقة ومنخفضة الحجم. | علامات الأداة المجهرية أو الأنماط الدوامية من لقمة الطحن. لا يمكن بسهولة إنتاج زوايا مربعة داخلية حادة. |
تحديد عملية التصنيع هو مجرد الخطوة الأولى. بالنسبة لمحترفي المشتريات ومفتشي مراقبة الجودة، فإن تحليل الخصائص المرئية للجزء يوفر رؤى عميقة حول كفاءة الشركة المصنعة. هذه عملية ديناميكية حرارية يتم التحكم فيها بدرجة عالية ويحركها الضغط. أي انحراف في درجة الحرارة، أو تصميم الأدوات، أو معايرة الماكينة يظهر حتمًا على أنه عيوب مادية محددة.
الوميض والنزيف: هذه طبقة رقيقة غير مرغوب فيها من البلاستيك الزائد تتسرب من التجويف. يظهر عادةً على طول خط التماس القالب أو حول فتحات دبوس القاذف. في عملية محسنة بشكل مثالي، يتم تثبيت نصفي الأداة معًا بواسطة ضغط تثبيت هائل. إذا كان الوميض موجودًا، فهذا يشير بشكل موضوعي إلى أن الأداة مهترئة، أو أن الماكينة تفتقر إلى قوة تثبيت كافية، أو أن لزوجة الراتنج لم تتم معايرتها بشكل صحيح.
علامات الغرق والفراغات: تظهر على شكل حفر ضحلة أو منخفضات موضعية على السطح، وتحدث هذه العلامات بشكل شائع على الأجزاء الداخلية السميكة، مثل خلف ضلع هيكلي ثقيل. وتحدث عندما يبرد الجزء الداخلي من البلاستيك وينكمش بشكل أبطأ من الجلد الخارجي، مما يؤدي إلى سحب السطح إلى الداخل. يشير هذا العيب مباشرة إلى سوء الإدارة الحرارية أو الفشل في الالتزام بإرشادات سمك الجدار الموحدة أثناء مرحلة التصميم.
لقطات قصيرة: تحدث لقطة قصيرة عندما يتجمد الراتنج المنصهر قبل أن يتمكن من ملء تجويف القالب بالكامل. وينتج عن هذا جزء غير مكتمل مع ميزات مفقودة أو حواف خشنة. يشير إلى تقييد التدفق الشديد. تشمل الأسباب الشائعة وجود نقطة حقن صغيرة الحجم، أو عدم كفاية ضغط الحقن، أو الهواء المحبوس داخل الأداة.
تكشف تحليلات الصناعة الحديثة عن تحول عالمي هائل نحو التصنيع الآلي عالي الدقة للتخفيف من مخاطر سلسلة التوريد. مع تشديد متطلبات الاستدامة، تتبنى الصناعة بسرعة أنظمة إعادة التدوير ذات الحلقة المغلقة والراتنجات الحيوية. علاوة على ذلك، فإن دمج المستشعرات الذكية داخل تجاويف القالب يسمح الآن بمراقبة درجة حرارة الذوبان وضغط التجويف في الوقت الفعلي، مما يقلل بشكل كبير من معدلات الخردة.
على الرغم من ظهور تحليل تدفق القالب المعتمد على الذكاء الاصطناعي والروبوتات المتقدمة، فإن الفيزياء الأساسية للبوليمر السائل الذي يلتقي بالفولاذ البارد تظل دون تغيير. بمجرد أن تعرف كيفية تحديد هذه العملية، يصبح من الواضح تمامًا سبب هيمنتها على قطاعات السلع الاستهلاكية والسيارات والأجهزة الطبية.
العائق الرئيسي أمام الدخول هو تكلفة الأدوات. يتطلب تصنيع قالب فولاذي مقوى استثمارًا رأسماليًا كبيرًا مقدمًا. ومع ذلك، بمجرد التحقق من صحة الأداة، فإن المزايا التشغيلية على نطاق واسع لا مثيل لها. غالبًا ما تستغرق أوقات الدورة ثوانٍ فقط. يمكن لخلية آلية واحدة أن تنتج آلاف الأجزاء في كل نوبة عمل. عند إنتاج مئات الآلاف من الوحدات، يتم استهلاك التكلفة الأولية للأدوات بسرعة، مما يؤدي إلى انخفاض تكلفة الجزء الواحد إلى جزء من السنت.
إن التعرف على التوقيعات المرئية للجزء المصبوب يتحول في النهاية إلى قرار عمل حاسم. يتطلب اختيار المورد المناسب للمكونات البلاستيكية المقولبة النظر إلى ما هو أبعد من سعة حمولة الضغط الأساسية.
أولاً، قم بتقييم الدعم الهندسي لمرحلة ما قبل الإنتاج. لا تقبل الشركة المصنعة المتميزة ملف CAD وتبدأ بشكل أعمى في قطع الفولاذ. إنهم يشاركون في مراجعة صارمة للتصميم من أجل التصنيع. وباستخدام برامج محاكاة متقدمة، سيتنبأ مهندسوهم بكيفية تدفق الراتنج. وسوف يقترحون تعديلات لتحسين زوايا السحب، وإخفاء نقاط الحقن على الأسطح غير التجميلية، ومنع علامات الحوض.
بعد ذلك، قم بتقييم معايير الأدوات الخاصة بهم. اسأل عما إذا كانوا يعتمدون على معايير SPI Class 101 للإنتاج بكميات كبيرة، مما يضمن قدرة الأدوات على تحمل أكثر من مليون دورة. التحقق من بنيتها التحتية التكنولوجية. نظرًا لأن تصميمات المنتجات أصبحت أكثر تعقيدًا، فإن القالب الفردي القياسي غالبًا ما يكون غير كافٍ. حدد ما إذا كانت المنشأة تمتلك إمكانات متقدمة مثل قولبة الإدخال، أو قولبة مادة TPU الزائدة على ركائز الكمبيوتر الشخصي، أو معالجة اللقطات المتعددة القادرة على الاحتفاظ بتفاوتات تصل إلى ±0.02 مم.
وأخيرا، التحقق من أنظمة إدارة الجودة الخاصة بهم. تم العثور على دليل موضوعي على الموثوقية في شهاداتهم. ISO 9001 هو المعيار الأساسي للجودة الصناعية العامة. إذا كنت تقوم بتطوير مكونات متخصصة، فابحث عن بيانات الاعتماد الخاصة بالصناعة مثل IATF 16949 للسيارات أو ISO 13485 للأجهزة الطبية.
إن تحديد كيفية تصنيع قطعة بلاستيكية يتلخص في معرفة مكان البحث. من خلال التحقق من السمات الجسدية الدقيقة ولكن الدائمة، يمكنك تحديد طريقة الإنتاج المستخدمة بثقة.
إن فهم بصمات التصنيع الفريدة هذه يمكّنك من تقييم جودة المنتج بدقة. فهو يتيح لك إجراء هندسة عكسية لتصميمات المنافسين واتخاذ قرارات مستنيرة للغاية لسلسلة التوريد الخاصة بك. عندما تعرف الآليات وراء البلاستيك، فإنك تمتلك المفتاح لتطوير المنتج بشكل أفضل.
إذا كنت مستعدًا لنقل مشروعك التالي من النموذج الأولي إلى الإنتاج بكميات كبيرة، فإن الشراكة مع شركة تصنيع ذات خبرة أمر بالغ الأهمية. استكشف الحلول الهندسية المتقدمة وقدرات الأدوات الدقيقة في Yeeshine لضمان تلبية الدفعة التالية من المكونات لأعلى المعايير العالمية.
التماس القالب هو خط عادي، لا مفر منه، ومجهري على سطح الجزء. إنه يمثل الموقع الدقيق الذي يلتقي فيه نصفي الأدوات الفولاذية عند إغلاقها. لكن الفلاش هو عيب في التصنيع. ويحدث ذلك عندما يهرب البلاستيك المنصهر الزائد من حدود التجويف وينزف على طول هذا التماس، مما يخلق زعنفة حادة غير مرغوب فيها من المادة. في حين أن التماس الخافت هو المعيار، يشير الفلاش إلى انهيار التحكم في العملية، مثل عدم كفاية ضغط التثبيت أو الأدوات المتدهورة.
ولا يمكن منعها تمامًا أثناء عملية الحقن، حيث يجب أن يدخل البلاستيك المنصهر فعليًا إلى التجويف من خلال قناة معينة. ومع ذلك، يقوم المهندسون ذوو الخبرة بوضع نقطة الدخول هذه بشكل استراتيجي على الجزء الداخلي أو السفلي من الجزء، مما يجعلها غير مرئية للمستخدم النهائي. إذا كانت هناك حاجة مطلقة إلى سطح أملس تمامًا في موقع الحقن، فيمكن قص العلامة يدويًا أو صقلها أو تصنيعها باستخدام الحاسب الآلي أثناء مرحلة ما بعد الإنتاج، على الرغم من أن هذا سيزيد من تكاليف العمالة الإجمالية.
يكمن الاختلاف البصري الأكثر تحديدًا في تشطيب السطح والتوحيد الهيكلي. يتم إنشاء الأجزاء المطبوعة ثلاثية الأبعاد من خلال التصنيع الإضافي، وترسيب المواد طبقة تلو الأخرى. وهذا يترك تشققات مرئية ومزخرفة عبر السطح، وغالبًا ما تبدو الأجزاء أخف وزنًا بسبب حشوات الشبكة الداخلية. وفي المقابل، يتم تشكيل المكونات المقولبة تحت ضغط هائل في تجويف معدني مصقول. إنها تتميز بسطح أملس وموحد للغاية، وتتميز بهياكل جدران صلبة، وتحمل توقيعات ميكانيكية مميزة مثل انخفاضات دبوس القاذف، والتي تكون غائبة تمامًا في الكائنات المطبوعة ثلاثية الأبعاد.
عموما لا. العائق الأساسي هو الإنفاق الرأسمالي المطلوب لتصميم آلة CNC وتلميع الأدوات المخصصة المصنوعة من الفولاذ أو الألومنيوم، والتي يمكن أن تكلف عشرات الآلاف من الدولارات. بالنسبة للنماذج الأولية ذات الحجم المنخفض، والتي عادة ما تكون أقل من ألف وحدة، فإن عمليات مثل الطباعة ثلاثية الأبعاد أو صب اليوريثان تكون أكثر فعالية من حيث التكلفة. ومع ذلك، بمجرد أن يصل حجم الإنتاج إلى عشرات الآلاف، يتم استهلاك تكلفة الأدوات الأولية عبر عدد كبير من الوحدات، مما يجعلها الطريقة الأكثر فعالية من حيث التكلفة المتاحة.
يحدد سمك الجدار معدل تبريد البوليمر المنصهر داخل الأداة. إذا كان سمك جدار الجزء غير متساوٍ، فإن الأجزاء السميكة سوف تبرد وتنكمش بشكل أبطأ بكثير من الأجزاء الرقيقة. يخلق هذا التبريد التفاضلي إجهادًا ميكانيكيًا داخليًا، مما يؤدي إلى تشوه شديد أو علامات غرق أو فراغات هيكلية. يعد الحفاظ على سمك جدار موحد من أهم قواعد التصميم لضمان استقرار الأبعاد والكمال التجميلي.
يمكن للمهندسين الاختيار من بين آلاف اللدائن الحرارية عالية التخصص اعتمادًا على التطبيق. تشمل راتنجات السلع الشائعة البولي بروبيلين وABS، وتستخدم على نطاق واسع للسلع الاستهلاكية ومساكن الإلكترونيات بسبب مقاومتها للصدمات. بالنسبة للتطبيقات الهندسية الصعبة، يتم استخدام مواد مثل البولي كربونات والنايلون الممزوج بالألياف الزجاجية والبولي يوريثان الحراري لتوفير قوة شد فائقة ومقاومة حرارية وقدرات قولبة مرنة.


